

钢丝端刷 VS 尼龙端刷:如何为小孔与螺纹型腔的精密去毛刺挑选合适工具
小孔、螺纹腔、倒孔和交错孔是最难稳定完成的去毛刺特征之一。它们难以触及,容易损坏,且不借助放大镜难以检查。柄固定端刷可以解决许多这些问题,但前提是填充材料和刷子几何形状与实际的毛刺类型、工件材料及所需边缘条件相匹配。
本指南比较了两种最常用的尖端刷填充材料:钢丝和磨料尼龙。最佳选择取决于毛盘的形成方式、工件硬度、可接受的刃口半径以及改变关键螺纹或孔径的风险。

为什么端刷适合紧腔去毛刺
端刷的丝状结构呈放射状排列,位于刀柄末端。与杯刷或大型轮刷在开放表面上效果最佳不同,端刷可以进入孔洞,达到盲孔、螺纹起点或内肩。尖刷、锥刷、平头刷和杯状刷头的几何形状,每种都覆盖不同的特征形状。
端刷通过反复接触去除材料,而不是用明确的边缘切割。这使得工艺对复杂几何形状较为宽容,同时对填充类型、修剪长度、速度和压力也很敏感。钢丝主要通过冲击和切割去除材料。磨料尼龙通过微磨去除材料,倾向于产生更小且更受控的边缘断裂。
小孔和螺纹腔的毛刺控制不仅依赖刷子直径。
小孔和螺纹腔的毛刺控制不仅依赖刷子直径。<你怎么知道去毛刺E的?>讲解了去毛刺设计、填充类型和操作参数如何协同工作以控制边缘质量。
钢丝端刷:高渗透性,风险更高
钢丝端刷通常由碳钢或不锈钢钢丝制成。它们在有色金属或更硬的有色金属工件中,最有效处理重毛刺、压缩切屑、热垢、轻锈和锋利的加工边缘。由于钢丝较硬,它可能进入一个小开口并施加强局部力。
对于钢材和铸铁零件,钢丝端刷可以快速去除可见的毛刺。然而,同样的刚度可能会刮伤相邻表面,切割出线冠,或形成比打印允许的更大的边缘半径。在铝、黄铜、锌或镀层零件上,碳钢丝可能会留下传递痕迹或表面污染。断线在液压歧管、阀体、燃油系统部件及其他清洁关键组件中也是一种外来风险[1]。

选钢丝时,保持刀具压力较低。过大的压力会增加钻入螺纹根或产生新卷边的风险。对于紧孔径,使用最短的实用修剪长度,并在下一次刷管前检查刷子是否有断裂或压扁的钢丝。在许多情况下,钢丝作为顽固材料的第一层处理效果最佳,随后是较温和的表面处理步骤。
尼龙端刷:可控去除,更好表面保护
磨料尼龙端刷丝由尼龙制成,内含磨料颗粒,最常见的是碳化硅或氧化铝。最终形成的是一种可贴合的磨料工具,工作更像柔性研磨介质而非钢丝冲击工具。它去除了轻微的毛刺和锋利的边缘,同时使边缘更为均匀。
由于线材会弯曲,它们倾向于沿着螺纹轮廓和不规则腔体移动,而不像钢丝那样深入。这使得尼龙端刷在尺寸精度、表面光洁度和受控刃口半径比高材料去除更为重要时非常有用。它们通常被选用于螺纹部件、横钻孔、精密液压部件、流体处理部件以及较软的工件材料。磨料尼龙不生锈,也不会在零件中留下碳钢碎片[2]。
主要限制是去除速度。尼龙并不是大型、坚韧或高度压缩毛刺的首选。在深空或盲腔中,耗材无法完全弯曲,磨损速度也更快。在较激烈的操作后,使用尼龙端刷进行轻度毛刺去除、二次去毛刺或最终刃口处理。
当需要保持尺寸精度并去除轻毛刺时,磨料尼龙具有价值。
当需要保持尺寸精度并去除轻毛刺时,磨料尼龙非常有用。<珩磨刷处理刀头刀头,不影响准确性和比例>涵盖枪管零件上的刷子毛刺去除,且不影响尺寸或比例。
钢丝与尼龙:直接对比
| 因素 | 钢丝端刷 | 尼龙端刷 |
|---|---|---|
| 主要去除机制 | 撞击与切割 | 磨料微切割与弯曲 |
| 最佳毛刺类型 | 重、卷、大、氧化 | 轻、细、锐、次要 |
| 工件兼容性 | 最适合铁质和硬金属 | 布罗德;在较软或表面处理上更安全 |
| 边缘条件 | 更具攻击性;更大的边半径风险 | 更受控;更小的刃口 |
| 螺纹安全 | 树冠或根部损伤的风险 | 控制压力风险较低 |
| 污染风险 | 碳钢丝可能会生锈;可能有线材颗粒 | 没有生锈;降低金属污染 |
| 去毛刺中的刀具寿命 | 不超载时很长 | 在狭窄或深的特征中磨损更快 |
| 典型的工艺角色 | 初级重度去除 | 表面处理与轻度精密调节 |
进程设置与基于特征的选择
速度、压力和停留时间对结果的影响与填充材料同等重要。在精密去毛刺中,较低转速和受控进给通常比最大转速更佳的边缘状况。高速会熔化尼龙丝或压过钢丝尖端。使用反复轻便通过而非高强度通过,保持机器的防护和最高速度限制[3]。
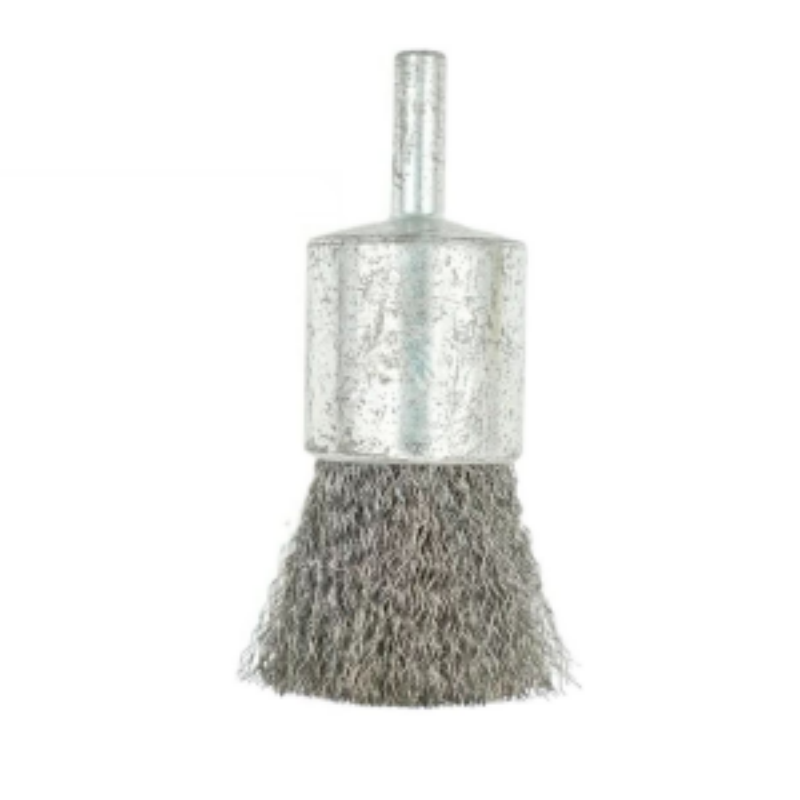
一个实用的试验方法是用钢丝端刷以低转速处理同一螺纹腔体,以获得最大毛刺,然后用磨料尼龙端刷进行第二遍磨刀磨边。用塞子或螺纹尺进行比较,并在放大镜下检查边缘。这样可以区分大量去除和最终处理,并降低过大孔的可能性。
该功能还控制刷子选择。小通孔通常需要刷子直径低于孔径,并有足够的修边长度以达到出口边缘。盲孔需要一把平头或尖头刷子,能够直接接触底部而不造成楔形。螺纹腔通常更安全,因为丝材可以跟随螺纹形状;钢丝应保留给粗毛刺,因为螺纹损伤是可接受的,或者可以重新检查。横孔和端叉处应从每个可用侧去除毛刺,镀层或软件通常更适合使用磨料尼龙丝而非碳钢丝。
需要帮助缩小候选名单吗?告诉我们你的孔径、牙纹、材料以及当前 [email protected] 的去毛刺问题。我们的工程师可以推荐钢丝或尼龙端刷试刷套装,并在你确定之前寄送样品对比图纸。
如何避免常见的失效模式
过大的孔通常是由于刷子过大、停留过大或压力过大造成的。使用更小的直径、更短的修边长度和更轻的接合。螺纹损伤通常由钢丝过硬或旋转不当引起;切换到更软的注料、降低转速或受控的刀具路径。通过使用正确的线材等级、降低压力并在生产前检查刷子,可以减少断线污染。尼龙熔化或快速磨损通常是速度和压力问题;降低转速,缩短停留时间,并在允许的情况下使用空气或冷却液。边缘质量不稳定通常意味着刷子磨损不均匀或重新切割去除的材料;检查刷子状况,保持送料路径一致。
规划用汇希刷的尾部刷试用
我们提供定制的线材类型、线径、磨料颗粒、修边长度和刀柄尺寸的端刷。为了指定实用测试集,包含以下信息:
- 工件材料与硬度
- 孔径或螺纹尺寸与类型
- 毛刺位置、厚度及检测要求
- 旋转刀具或数控主轴转速与刀柄直径
- 所需的边缘状况与表面处理
请将你的零件图纸、材料规格及当前的去毛刺问题发送给 [email protected] 或致电 +86 1580 0932 713。浏览端刷类别中的标准杆、线材和直径选项,我们的团队可以在您首次试用后调整刷子。
常见问题解答
钢丝端刷对不锈钢螺纹安全吗?
钢丝可以去除不锈钢上的粗毛刺,但可能会刮花或改变螺纹表面。使用不锈钢钢丝填充以避免碳钢污染,保持转速较低,如果螺纹配合度关键,再进行尼龙表面处理。
我该如何防止端刷扩大一个小孔?
选择比孔小的刷子,使用短修边长度,保持工具移动,限制停留时间。尼龙刷通常比钢丝更容易控制,因为管径必须保持稳定。
尼龙端刷能去除机械磨边还是只能抛光边缘?
磨料尼龙可以去除轻到中度的机械磨边,并修饰锋利的边缘。它并不是处理大毛刺或重毛盘的最佳选择;先用钢丝或其他强力去除毛刺步骤,然后用尼龙完成。
我应该指定多大的琴柄?
指定刀柄直径以匹配旋转工具或数控主轴的夹头。把工具型号或夹头尺寸发给你的刷子供应商,确保刀柄正确加工。
我该如何在不锈钢丝和碳钢丝之间做出选择?
当担心生锈或碳污染,或加工不锈钢、铝或流体接触部件时,选择不锈钢丝。碳钢丝通常成本较低,适用于表面轻锈且清洁能去除残留颗粒的地方。
参考文献
[1] ANSI B165.1-2017,电动电刷——安全要求。
[2] Gillespie, L. K., 去毛刺与边缘精加工手册,制造工程师学会,1999年。
[3] ISO 12100:2010,机械安全——设计一般原则——风险评估与风险降低。
如果你感兴趣,可以看看这些相关文章:
钢丝轮刷:工业清洗与抛光的得力助手
内旋式与外旋式螺旋刷的区别
HX锅炉管刷的优势
除垢螺旋刷:工业清洗领域的创新工具与多面手


 在线交谈
 发送邮件
