

如何选择打磨刷辊:尼龙磨料刷与钢丝刷的对比
砂刷滚筒并不是通用的磨料滚筒。正确的配置取决于工件材料、要去除的缺陷以及你需要保持的表面光洁度。在大多数生产环境中,选择范围缩小为两种耗材家族:磨料性尼龙和钢丝。每种材料在速度、压力和高温下的表现不同,因此选择应根据应用本身而非偏好。
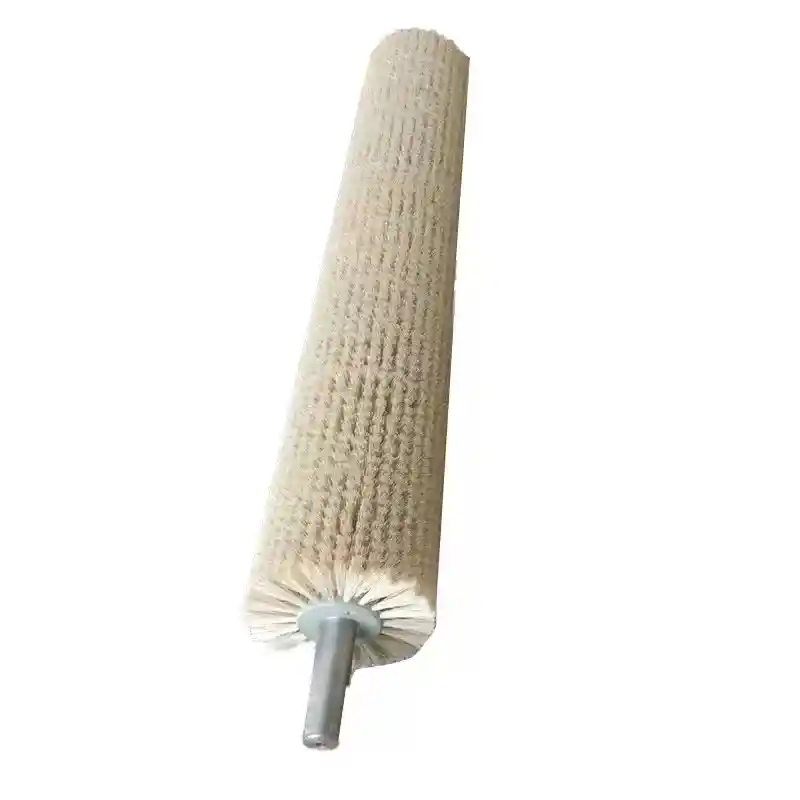
工业刷辊配置使用耗材尖端作为工作面。丝长、密度、砂纸载荷和旋转速度都会影响刷子攻击表面的方式。用力打磨木板的滚筒可能会刮伤不锈钢或在铝材上留下不可接受的轮廓。因此,第一步不是选择产品;它定义了基底、当前表面状况以及可接受的最终粗糙度。
磨料尼龙丝由嵌入尼龙结构中的磨料颗粒制成。砂粒的命名遵循如ISO 6344-1[1]中描述的涂层磨料粒径系统。相比之下,钢丝丝能切断冲击和刮擦作用。不锈钢线通常由按照ASTM A313/A313M等标准生产的弹簧调温不锈钢线来规范。这些是不同的切割机制,会产生不同的表面效果。
磨蚀性尼龙与钢丝:决策矩阵
以下条件作为主要选择指南。
| 决策因素 | 选择磨蚀性尼龙 | 选择钢丝 |
|---|---|---|
| 工件材料 | 木材、复合材料、铝、黄铜、薄金属板 | 碳钢、不锈钢、铸铁、厚型材 |
| 主要任务 | 打磨、纹理、融合、轻微去毛刺、缎面处理 | 锈蚀去除、氧化垢去除、焊接清洁、强力去毛刺 |
| 表面结果 | 表面更均匀,深度刮花风险更低 | 切割更快,轮廓更粗,机械清洁力更强 |
| 热敏感 | 一般来说,热量积累更少 | 高速时摩擦更大,工件可能加热 |
| 污染风险 | 低金属转印 | 碳钢丝可能会在有色金属上留下痕迹 |
| 工具磨损模式 | 磨损逐渐,同时暴露出新的磨料 | 弯曲、断裂或钝化取决于钢丝的硬度和速度 |
当表面外观重要且材料比钢更软时,磨料尼龙通常是更好的起点。当物镜是重度污染物去除且工件能承受更强的机械轮廓时,钢丝效果更佳。
在旋转砂光应用中,耗材材料和修边长度决定了刷子是切割、混合还是抛光。<HX圆柱砂刷优势>涵盖圆柱砂刷在表面处理中的设计和使用。
线材与工件匹配及表面目标
在木质打磨中,磨料尼龙滚筒通常更受青睐,因为它们能遵循面板轮廓,减少局部刮痕的风险。常见的砂纸选择范围从P80用于去除材料和缺陷混合,到P180或P240用于预处理打磨。尼龙载体产生的火花更少,且在干木加工中通常比丝材更安静。
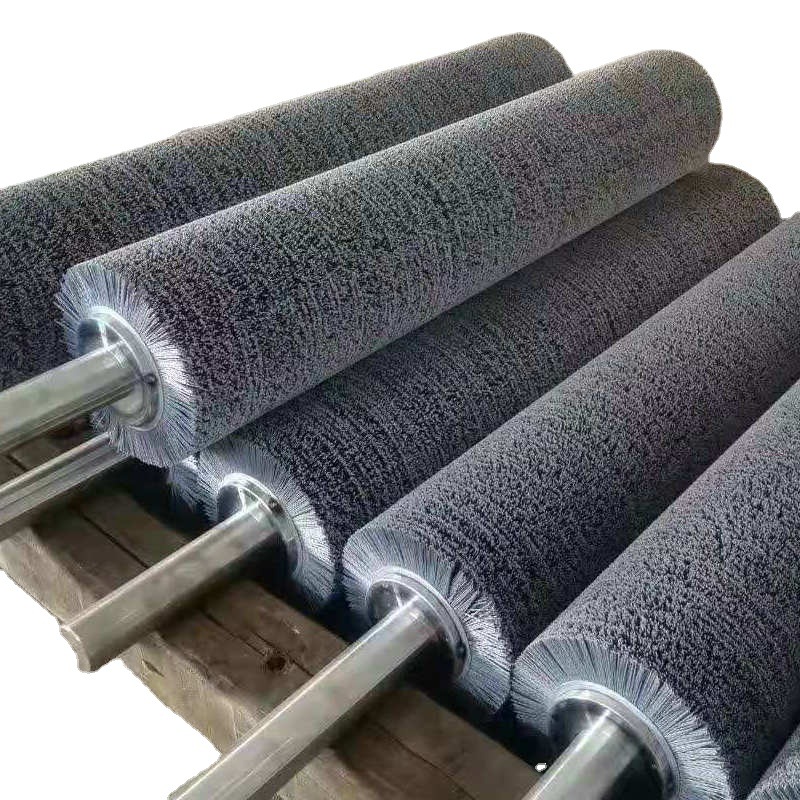
在金属表面预备中,钢丝滚轮刷常在涂层或焊接前使用。在钢材基材上,机械清洁目标通常通过ISO 8501-1 [2]下的视觉表面清洁等级如Sa 2或Sa 21/2来指定。这种要求更有利于钢丝,因为刷子必须在上色前去除锈蚀、铣刀垢或氧化层。工业用钢丝刷滚筒可根据铁质污染是否可接受而配置碳钢或不锈钢钢丝。
磨料尼龙也用于金属,但位置不同。它更适合去毛刺、边缘融合、表面纹理以及加工后处理。它通常不是重锈或厚垢的首选。在铝和不锈钢上,磨料尼龙刷辊帮助打造干净的缎面表面,同时不留下碳钢残留。
订购前需确认的关键规格
一个可行的刷滚筒查询应该包含不仅仅是“打磨刷滚筒”这个词。以下规格缩短取样时间,帮助供应商将滚筒与现有机器匹配。
- 辊外径和面宽
- 轴径及端部连接类型
- 最大操作速度或线速
- 丝材材料与丝材或砂粒级
- 修剪长度与密度图案
- 工件材料与目标表面处理
- 湿式或干式操作
- 如果更换,使用当前磨料或刷滚筒
对于鼓式砂磨站,鼓式砂磨刷辊必须同时安装驱动系统和工件间隙。即使线材选择正确,如果外径、轴轴或修边长度与机器不兼容,性能也会很差。

如果你已经在为主动生产线指定滚筒,直接将材料、机器转速、辊量尺寸和目标结果发送给 [email protected]。咨询对象是应用工程师,而不是一般销售队列。这一直接步骤通常减少了一轮试验抽样,因为推荐是从机器约束开始的。
开始选择你的打磨刷滚筒
上海惠溪贸易有限公司供应定制的砂刷滚筒、钢丝刷滚筒及磨料尼龙滚筒配置,用于木材、金属和型材表面处理。具体建议时,将工件材料、期望表面处理、滚筒外径、面宽、轴径和线速发送给 [email protected]。如申请紧急或需图纸审核,请致电 +86 1580 0932 713。
常见问题解答
哪种耗材寿命更长,磨料性尼龙线还是钢丝?
没有单一的答案。磨料尼龙磨损逐渐,并会暴露出新的磨料纹理,因此在使用寿命内通常能提供更均匀的表面处理。钢丝在重型除锈时寿命更长,但单个细丝可能会弯曲、断裂或失去攻击性,具体取决于冲击力和速度。更好的比较是在同一工作条件下处理的每表面积的使用寿命。
一个砂刷滚筒能同时处理木材和金属吗?
这是可能的,但很少是理想的。磨料尼龙在控制砂利和速度时,可以用于木材和有色金属。然而,用于钢丝或重氧化物的滚筒可能会携带残留物或磨损图案,影响后续木材的表面处理。在大多数工厂中,按材料组分开的滚筒组能获得更可预测的结果。
磨料尼龙滚筒应该指定什么砂纸?
从当前的打磨顺序开始。使用较低砂纸如P80或P120进行缺陷去除和材料混合,然后再用P180至P320进行细腻的预处理或缎面加工。正确的数值取决于工件、线速以及滚筒是湿还是干。
更高的耗材密度是否总是能提高切割率?
不。更高的密度可以增加接触点数,但如果耗材无法弯曲并清除杂物,滚筒可能会堵塞或抛光而非切割。最佳密度与材料、速度和所需表面处理相匹配。对于重度污染物去除,更开放的图案有时能更快切割,因为每个耗材尖端携带的冲击能量更大。
参考文献
[1] ISO 6344-1:1998。涂层磨料——晶粒分析——第一部分:晶粒分布测试。国际标准化组织。
[2] ISO 8501-1:2007。涂装及相关产品前钢材基材的准备——表面清洁度的视觉评估——第一部分:未涂层钢材的锈蚀等级和准备等级。国际标准化组织。
[3] ASTM A313/A313M-18。不锈钢弹簧线标准规格。ASTM国际。
如果你感兴趣,可以看看这些相关文章:
关于黄铜丝刷条,您了解多少?
研磨盘刷:适用于多种用途的高效工具
钢丝轮刷:工业清洁与抛光的得力助手
HX锅炉管刷的优势


 在线交谈
 发送邮件
