

钣金加工用圆柱形钢丝刷指南
带有可旋转芯的圆柱形钢丝刷在平整金属板上提供均匀的表面处理,从重度去除氧化皮到最终抛光。作为一名拥有超过十五年实际应用支持经验的工业刷工程师,我见证了合适的刷具规格——刷毛材料、密度和转速——如何决定实现可靠的在线工艺与持续停机之间的区别。虽然大多数相关文章仅停留在一般产品描述,本指南则基于真实生产经验而非单纯理论,介绍了决定片材加工线性能的实际参数。

为什么可旋转圆柱刷适合平面金属片加工
可旋转圆柱形刷具能让你控制刷毛接触角和磨损分布,这是固定芯刷无法比拟的。在宽大的平板上,固定刷的边缘磨损更快,导致压力不均且效果斑驳。通过按计划间隔旋转芯90度或180度,你可以将磨损较少的刷毛部分移入高接触区。这样可以让刷子在整个板宽上均匀,延长刷子的使用寿命。
下表比较了固定和可旋转圆柱钢丝刷在典型钢板加工线上的性能。
| 特征 | 固定芯圆柱刷 | 可旋转芯圆柱刷 |
|---|---|---|
| 磨损模式 | 边缘浓度不均 | 即使是刷面,也可以调节 |
| 表面一致性 | 部分磨损后的衰退 | 全宽片宽度都保持 |
| 运营成本 | 更高的刷子更换频率 | 较低,因服务间隔延长 |
| 积分复杂度 | 安装简单,无需调整 | 需要可逆轴或手动重新定位 |
对于表面质量要求严格的连续处理,可旋转刷在减少停机和复工的过程中,能多次弥补额外的布置工作。
为不同纸张处理任务指定合适的钢丝刷
同一个“圆柱形钢丝刷”标签掩盖了各种性能差异。要将刷子与你的具体片材和表面目标匹配,需要有意识地选择刷毛类型、线规、密度和转速。
选择适合钢板清洁的刚毛材料
对于具有重磨皮或生锈的碳钢板,直径0.3-0.5毫米的压接钢丝切割迅速且抗断裂。不锈钢丝通常直径为0.2-0.3毫米,是处理不锈钢或涂层板材时更好的选择,因为这些材料需要避免铁污染。对于轻氧化物的去除或涂层前的最后刷洗,使用含有碳化硅或氧化铝的磨料尼龙丝,能获得均匀的缎面效果,且不会有嵌入钢屑的风险。
钢丝粗径与密度:在表面处理与攻击性之间取得平衡
线规决定划痕深度,填充密度控制每转接触板材的接触点数。用细线密集填充能获得细腻均匀的表面,但会产生更多热量,且容易在软材料上积聚杂质。较粗且密度中等的线规切割更快且运行温度较低,适合初级去除或预喷漆轮廓。在我们对线圈处理器的生产支持中,我们发现,中密度填充物约占面面积35-40%,配合0.3毫米钢丝,能为同时使用酸洗钢和油化钢的混合作业线提供最佳平衡。
选择刷径和转速以实现均匀接触
刷子直径和转速直接影响每个刷毛尖端施加在片面上的瞬时压力。在相同线速下,同一转速下刷头直径越大,笔尖速度越高,刷毛停留时间缩短,从而降低接触压力。这也是许多直列系统将直径250-300毫米的刷子与变速驱动结合的原因。目标表面速度为15-25米/秒,适合除垢;更快的速度会增加清洁作用,但会加速磨损。当刷子可旋转时,可以定期反向调整,平衡每根刷毛两侧的磨损,这样在整个使用周期内保持稳定的压力。
将圆柱形刷子集成到自动化加工线中
在现有的纸片加工线上添加圆柱形钢丝刷通常意味着该刷子需要安装在可旋转或固定位置的支架上,并可精确调节高度。轴与板材刨的对齐必须保持在工作宽度0.5毫米以内。任何倾斜都会造成不均匀的压力并留下条纹。
动力转动可以来自与刷轴连接的专用电机,或通过皮带驱动接入主传动线路。直接电机耦合配合频率逆变器实现独立速度控制——当处理同一管线上不同材料时,需要在不停歇的情况下调节电刷动作时非常有用。
在我们与片材整理工的OEM项目中,我们提供了定制法兰轴端,与现有轴承壳体匹配,免除了客户修改机架的需求。在设计阶段早期要求刷子制造商提供轴图纸,可以避免常见的错误——订购一个物理上合适但无法安全驱动的刷子。

延长刷期并保持宽幅纸材的均匀表面效果
对于直径1500毫米或更长的刷子滚筒,中心部分的磨损率通常与边缘相同。在计划维护停站时旋转芯芯90或120度,可以重新分配刚毛负载,并可增加30-40%的使用寿命。一个简单的步骤:松开轴夹,将铁芯定位到下一个标记位置,重新拧紧,并检查对准——在绳索停止期间不到15分钟。
冷线更硬、更激进。根据我们的经验,存放在地板常温(10-35°C)的刷子从第一张纸开始就能达到规范。如果刷子一直在冷藏中,安装前让它与店温保持平衡是值得的。
专为独特片材加工挑战设计的定制刷子
现成的圆柱形刷具能满足许多标准任务,但当你处理薄片材料、超宽条或特殊涂层板时,根据你的精确参数定制刷子通常能省去数月的试用时间。定制包括选择芯材(钢、铝或工程塑料以减轻重量)、沿长度调整填充密度以补偿已知磨损模式,以及在超过2000毫米的刷子上添加中间法兰以增强稳定性。
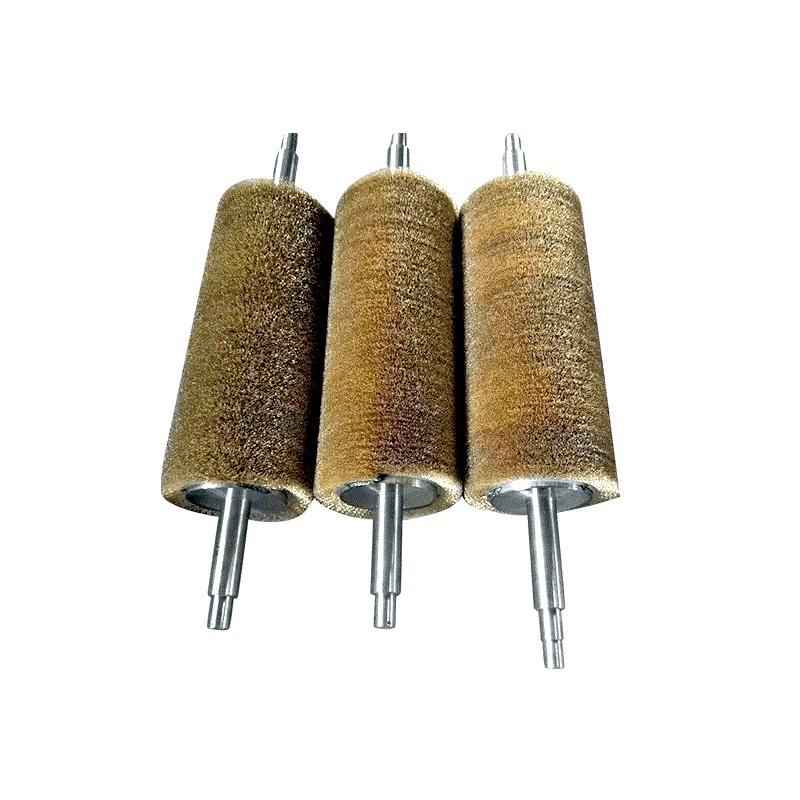
在慧溪刷,我们为加工直径达2200毫米的不锈钢板材设计了专用可旋转圆柱形刷——这些刷子能在全脸5%的公差范围内保持接触压力。这种精度在标准目录产品中很难实现。
如果您的应用涉及易刮花的片材材料、有特定表面粗糙度要求,或机床安装界面特殊,在设备设计阶段与刷子制造商合作,降低重工风险,帮助您更早实现生产目标。
关于鈑金圆柱形钢丝刷的常见问题
我在同一条线上清洁和去毛刺时需要换刷子吗?
这取决于粗糙度规格和材料状况。对于需要去除氧化物并进行轻度去毛刺的软钢板,通常只需一刷、中细线和可调速度即可同时处理两者。然而,当氧化物较重且毛刺要求严格的刃口半径时,使用两刷按顺序使用——先粗丝,再磨料尼龙——效果更为一致,并降低刮花基材的风险。
如果我反转旋转,那可旋转核心的真正优势是什么?
反转旋转会改变刷毛偏转方向,但不会将磨损重新分布到刷面的不同点。可旋转芯可以让你把刷子定位,使刷毛包的新部分接触到板边,这通常是磨损最严重的区域。将周期性芯旋转与偶尔反转方向相结合,可以实现整个刷子长度中最均匀的磨损模式。
连续的钢丝刷线上多久应该更换一次?
没有单一答案,因为线规、线速和材料状况决定了磨损速率。实用的指标是:当原厂去除速度明显下降,或即使调整速度后表面处理仍不稳定时,就该旋转核心,如果性能无法恢复,就更换刷子。在许多连续镀锌或腌制生产线中,刷子需要运行200-400小时才达到此点,但保持原木有助于为你的具体产品组合制定可靠的更换计划。
这些刷子适合不锈钢板材表面处理吗?
是的,只要你用不锈钢钢丝刷毛防止碳污染,避免生锈斑点。对于不锈钢的最终外观处理,我们通常会指定细磨尼龙填充物,以产生无方向的缎面处理,且不嵌入颗粒。如果您的生产线处理多个等级,将一刷用于不锈钢,另一刷用于碳钢,可以避免交叉污染并保持表面质量。
你能为特定板宽和机器安装设计刷子吗?
绝对是。我们的工程服务从您的板宽、材料、所需表面处理和机器接口尺寸开始,我们会打造一款无需修改即可安装现有支架的刷子。请将您的机器图纸和加工需求发送给 [email protected],或致电 +86 1580 0932 713 获取技术评估和报价。
如果你感兴趣,可以看看这些相关文章:
珩磨刷可处理枪管零件上的毛刺,且不会影响其精度与尺寸
HX锅炉管刷的优势
关于黄铜丝刷条,您了解多少?
磨料盘刷:适用于多种应用场景的高效工具
HX圆柱形打磨刷的优势


 在线交谈
 发送邮件
