

用于辊道除鳞及除锈的不锈钢圆柱形钢丝刷
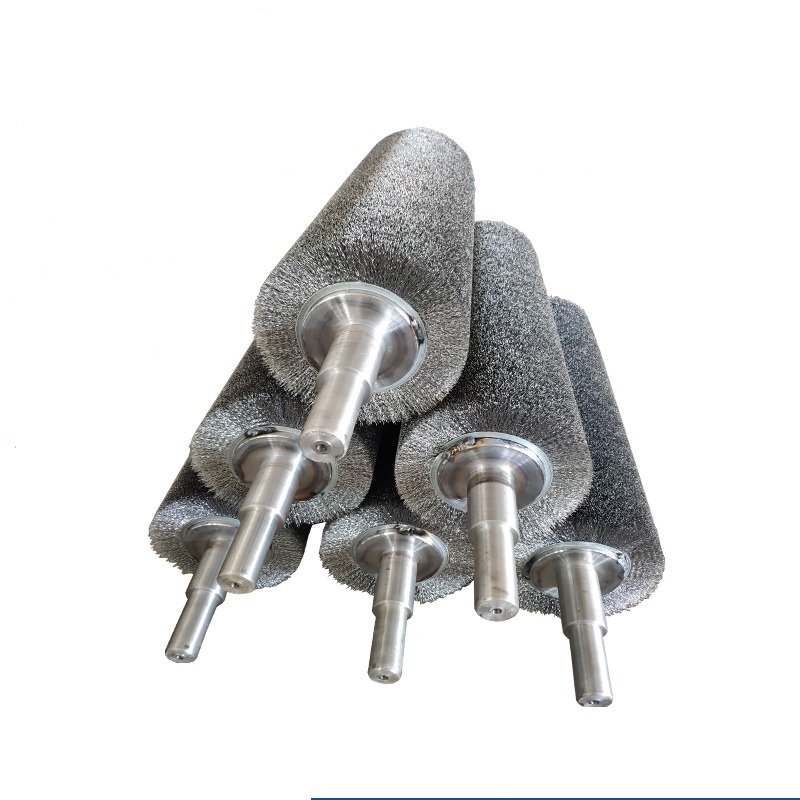
不锈钢圆柱形钢丝刷可去除滚筒、型材和连续金属表面上的锈蚀、铣刀结垢、焊缝变色和嵌入的杂质。圆柱形结构在工件上形成全面接触,使其表面比手工刷或小轮刷更均匀。当线材等级、填充密度和修边长度与线速和污染程度匹配时,刷子去除表面氧化物,同时保持底层轮廓尺寸。表面清洁度可以根据视觉或化学标准(如ISO 8501-1 [1]或ASTM A380[2])来规范不锈钢部件。

不锈钢圆柱形钢丝刷如何去除锈蚀和氧化垢
刷子通过旋转机械动作工作。每个不锈钢钢丝尖端以受控角度击打表面,切断了皮屑颗粒与基材之间的结合。由于圆柱形刷子使用密集填充,一圈内会有数千个接触点经过同一区域。这导致三种清洁动作同时进行:冲击、切割和擦拭[6]。冲击作用破坏脆性氧化层,切割动作去除锈蚀和松散的水垢,擦拭动作清除处理表面的残留物。
在滚筒上,刷子通常固定安装,而滚筒则在其下方旋转。刷面与滚筒轴线平行,因此整个宽度一次清理干净。在长型金属型材上,型材可能穿过或穿过刷子站,而刷子则朝相同或相反方向旋转。最稳定的结果来自将刷丝尖端速度与轮廓进给速度匹配,因为过大的差别会导致丝线弯曲或造成清洁不均匀。
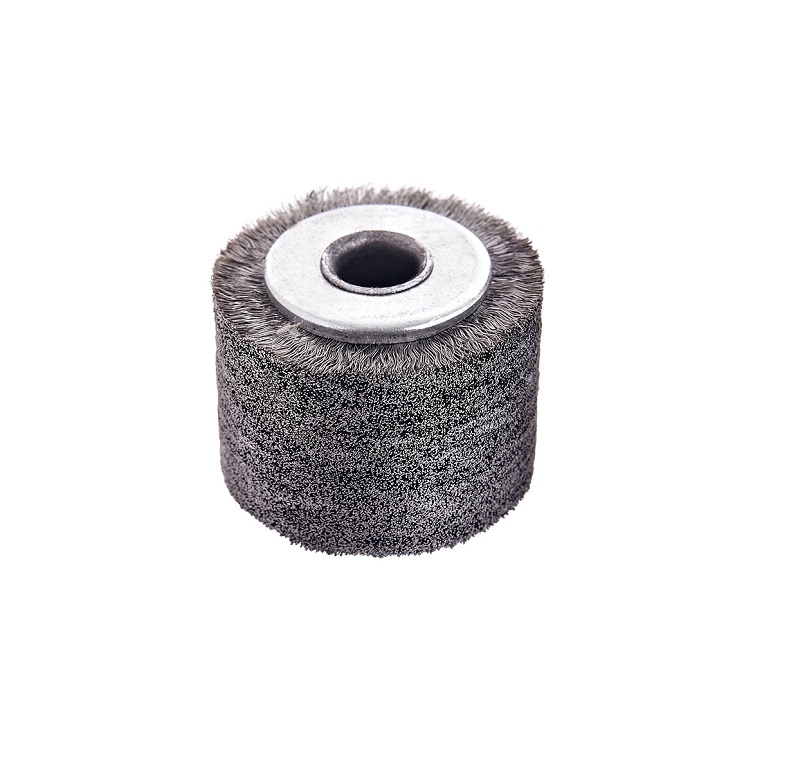
钢丝轮刷通常用于金属表面的清洁和抛光,而圆柱形钢丝刷则在滚轮和型材线中提供更宽的面接触。<钢丝轮刷,工业清洁和抛光的合适助手>涵盖了操作差异和典型使用场景。
为什么不锈钢线被用于滚轮和金属型材
当工件必须保持无碳污染,且刷子本身需要抵抗潮气、化学品或户外存储时,不锈钢丝才被选择。碳钢丝更具侵略性,但会留下铁质颗粒,刷子存放后很快生锈。黄铜线较软,主要用于必须避免火花的地方,但在较厚的尺度上效果较差。不锈钢提供了实用的折中方案:比黄铜具有更高的切削作用,比碳钢更低的污染风险,并且在湿润或高湿度的工厂中具有更好的耐腐蚀性。
常见的不锈钢线等级来自AISI 300系列。AISI 304是一般锈蚀和水垢去除的标准选择。当工作环境中含有氯化物或频繁进行化学洗涤时,AISI 316 被使用。一些重型圆柱形刷使用符合ASTM A313或同等弹簧丝规范的硬拉不锈钢弹簧线[3]。这种钢丝结合了抗疲劳性和高拉伸强度,帮助刷子在高速时保持形状。
对于不锈钢滚筒,刷洗后通常会进行钝化处理。ASTM A380涵盖了不锈钢零件、设备和系统的清洁、除垢和钝化实践[2]。刷子去除可见的垢垢,钝化步骤恢复耐腐蚀的氧化铬层。ASTM A967规定了清洗后化学钝化处理的验收标准[4]。这一序列在食品、制药和化学加工设备中很常见,因为这些设备对清洁性和耐腐蚀性都至关重要。

常见的滚轮和型材应用
圆柱形不锈钢刷安装在多个连续加工位置。
- 钢铁厂和服务中心在分条或平整后的滚筒清洗
- 热轧钢筋、角钢、槽口及特殊段的氧化物去除
- 在检查前清洗铝挤压件和不锈钢亮条
- 从导线和管线中去除拉油残留
- 涂层、电镀、焊接或无损检测前的表面准备
- 在进一步冷成型前去除管材和圆形钢材的除垢
对于圆形型材和管状结构,螺旋刷配置通常更容易整合到现有的线中。螺旋图案槽沿工件长度去除杂质,而不是将其困在刷面。圆柱形螺旋刷可以配备不锈钢丝,也可以根据所需的清洁力度混合填充。
不锈钢螺旋刷常用于需要连续清洁的圆柱形或型材材料。<不锈钢螺旋刷的适用范围>涵盖了不锈钢螺旋刷的常见安装位置和材料选择。
关键规格待确认
不锈钢圆柱形钢丝刷不是单一标准零件。这些刷子通常围绕滚筒直径、线速和所需的表面处理设计。
| 规格项 | 需要确认的事项 |
|---|---|
| 核心与轴 | 直孔、带钥匙轴、快速更换轴架或定制法兰安装 |
| 刷子外径 | 匹配滚轮直径及预期线材磨损限量 |
| 面长 | 覆盖滚筒的全部宽度或整个剖面截面 |
| 线材 | AISI 304、AISI 316,或硬拉式不锈钢弹簧丝 |
| 线径 | 按刻度厚度和最大允许表面粗糙度选择 |
| 填充密度 | 更高的密度用于去除鱼垢;密度较低,擦拭动作更柔和 |
| 装饰长度 | 长修边以求更合一;短修剪以增强攻击性接触 |
| 安装方向 | 固定刷、振荡刷或与零件相反的旋转刷 |
| 速度评级 | 将线尖速度与零件速度和线材疲劳极限匹配 |
当刷子必须直接安装在带有现有轴承轴承的滚筒线中时,通常会指定使用钢丝刷滚筒。钢丝除垢螺旋刷更常见于管道内部和狭窄轮廓通道,这些区域需要沿刷子路径移动杂物。
如需技术审查,请将滚轮直径、面长、线径偏好、线速和目标表面状况发送给 [email protected]。如果现有刷子早期失效或清洁不均匀,请附上磨损面和工件的照片。惠溪笔应用工程师会在批量生产前提出试用规范。
故障模式及预防方法
不锈钢圆柱刷最常见的故障不是生锈;而是线材疲劳和磨损不均。
线材疲劳表现为线尖断裂或扁平。通常原因在于速度过快、刷子与工件之间的干扰过大,或者使用了对应用来说过细的线材。解决办法是减少刷子干涉、增加线径或缩短修边长度。在许多情况下,从标准填料切换到高密度填料也能更均匀地分配负载。
当工件接触点未居中或刷面不与滚子轴线平行时,就会发生不均匀磨损。这会在刷子上形成凹槽,减少清洗后的宽度。需要定期检查并调整高度。如果线位无法调整,可以在第一次磨损后将定制的面型机加工到刷子中。
不锈钢线芯腐蚀较少见,但除非另有说明,芯材仍可能为碳钢。湿管线中,应指定不锈钢芯或带排水孔的密封芯。线材本身应定期清洁,以防止工艺残渣在钢丝间堆积,减少切割作用。在大规模应用中,旋转刷涂有时会被比较为SSPC-SP 5白金属洁净度[5],但通常被选用刷洗,因为它连续、无磨蚀性,且更易集成到生产线中。
不锈钢钢丝刷系统用于钢丝和型材生产中的清洁、除垢、除锈和抛光。<钢丝行业用刷子——清洁、除垢、除锈、抛光>涵盖主要工艺位置和刷子类型。
定制不锈钢圆柱形钢丝刷查询
请将滚筒及表面缺陷的图纸、样刷或照片发送给 [email protected] 或致电+86 1580 0932 713。我们在生产前确认芯材、线材等级、密度、修剪长度和尺寸。可用于滚筒、轮廓线和连续清洗站的低MOQ试验和ODM/OEM样品评估。
常见问题解答
不锈钢圆柱形钢丝刷和碳钢钢刷有什么区别?
碳钢丝更具侵略性,通常成本较低,但储存时会留下铁质污染和生锈。不锈钢丝被推荐用于不锈钢辊、铝型材、食品接触区和湿式加工线,因为它不会引入碳粒,且更能抵抗潮湿。
不锈钢钢丝刷能去除热轧钢中的铣刀皮屑吗?
是的。当填充密度和丝径与刻度厚度匹配时,刷子可以去除松散的磨屑和表面锈蚀。重度或紧密结合的水垢可能需要多次处理、更高的刷压,或进行如酸洗或喷砂等预处理步骤。视觉接受通常根据ISO 8501-1的清洁等级[1]进行规定。
清洁金属型材时应该选择多大的线径?
正确的线径取决于型材几何形状和所需的表面处理。作为一般参考,细线用于细线和细致角块,避免刮痕,而较粗线材用于均匀平坦或圆形且生锈严重且有鳞屑的部分。样品测试是确认清洁速度与表面粗糙度平衡的最可靠方法。
刷子应该多快旋转?
速度由刷径和钢丝尖端速度决定。刷子应旋转足够快以破坏氧化层,但又不能快到让线材疲劳或过热。工作窗口通常通过刷子制造商提供的最大线尖速度和可用线速来确认。
不锈钢丝使用后会生锈吗?
不锈钢具有强强的耐腐蚀性,但如果刷子在线材表面沾有工艺化学品,仍然可能染色。用完刷子冲洗并晾干有助于保护钢丝。对于不锈钢工件,根据ASTM A380或ASTM A967,刷洗后可能还需要钝化处理[2],[4]。
我怎么知道刷子什么时候需要更换?
当清洁过的表面变得不平整、清洁时间增加、钢丝尖端严重扁平或缺失,或刷子外径磨损超过允许范围时,应更换刷子。保持磨损记录有助于预测更换周期,防止管线意外停机。
参考文献
[1] ISO 8501-1:2007,“涂料及相关产品前钢材的准备——表面清洁度的视觉评估”,国际标准化组织,2007年。
[2] ASTM A380/A380M-17,“不锈钢部件、设备和系统的清洁、除垢和钝化标准操作”,ASTM International,2017年。
[3] ASTM A313/A313M-18,“不锈钢弹簧丝标准规范”,ASTM 国际,2018年。
[4] ASTM A967/A967M-17,《不锈钢零件化学钝化处理标准规范》,ASTM International,2017年。
[5] SSPC-SP 5/NACE No. 1,“白色金属喷射清洗”,保护涂层协会与NACE国际联合会。
[6] ASM International,《耐腐蚀与耐磨的表面工程》,俄亥俄州材料园区,2001年。
如果你感兴趣,可以看看这些相关文章:
HX锅炉管刷的优势
除垢螺旋刷——工业清洗领域的一款创新型通用工具
您了解去毛刺刷吗?
用于钢丝行业的清洗、除垢、除锈及抛光刷具
混凝土砌块成型机专用刷具介绍


 在线交谈
 发送邮件
