

用于内孔精加工与去毛刺的珩磨刷
珩磨刷承担着特定的任务:去除毛刺根部并精修孔表面,同时保持设计直径不变。零件在去毛刺后出现泄漏或阀门卡滞时,问题很少出在珩磨刷本身。通常是磨料等级、刷毛长度和孔几何形状不匹配造成的。我选择珩磨刷时,首先考虑的是孔的状况,而不是机器或加工周期。用于抛光通孔的工具可能会损坏盲孔或导致交叉孔交汇处出现偏差。以下章节将详细介绍生产前需要考虑的选择和潜在问题。
精密枪膛内珩磨刷的作用
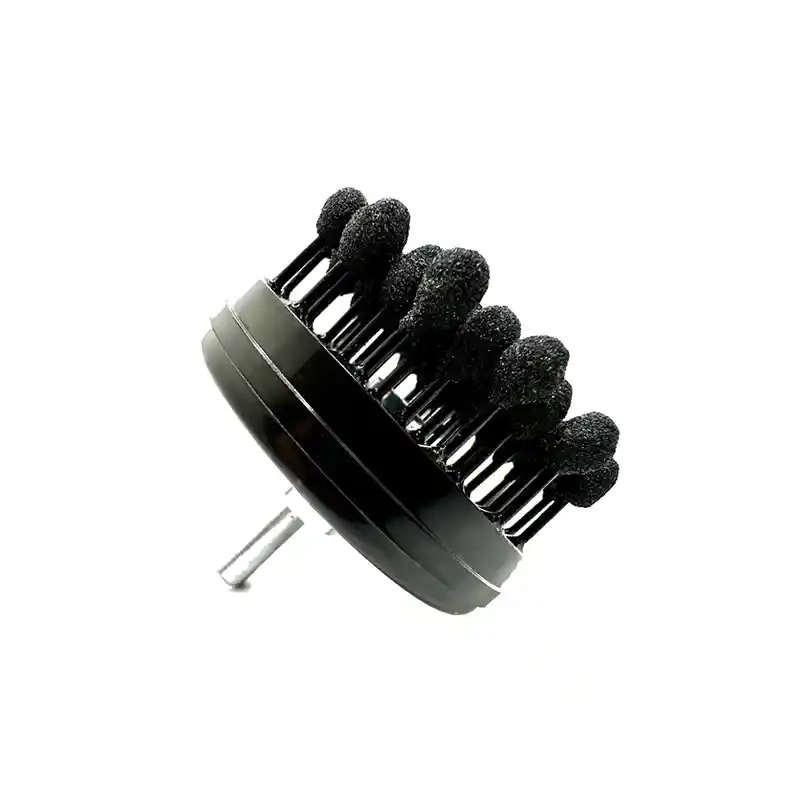
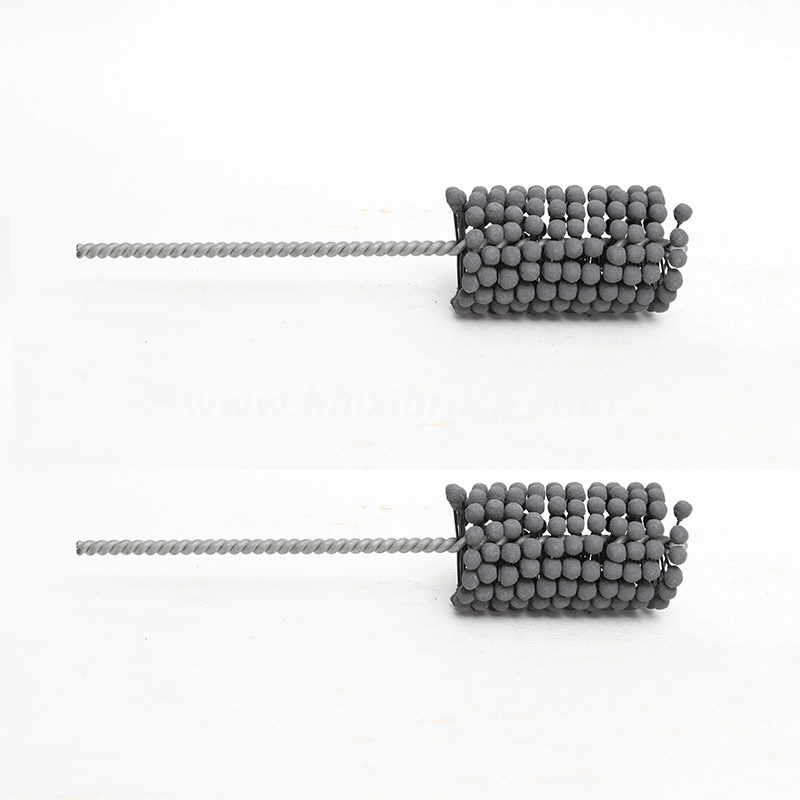
珩磨刷是一种精密研磨工具,而非固定的磨石。其磨料丝围绕金属芯排列,磨料丝尖端与孔壁之间的工作干涉控制着材料的移动量。这与铰刀不同,铰刀是在工具上进行导向,而珩磨刷则是在现有表面上进行导向。在铸铁、钢、不锈钢和铝制外壳上,珩磨刷可以去除微小毛刺和轻微氧化皮,并将表面粗糙度降低至 Ra 0.8 至 Ra 0.2 的范围,前提是待加工表面尺寸已接近所需尺寸。
交叉钻孔油道是标准测试方法。钢丝去毛刺刷可以到达交叉点并去除松散的切屑,但珩磨刷可以深入根部并打磨边缘。在液压阀体和燃油系统零件中,这种打磨比速度更重要,因为泄漏路径往往从交叉点开始。我见过一些生产线在粗加工时尺寸保持良好,但在强力去毛刺后孔径却发生了变化。问题不在于珩磨刷,而在于缺少可控的过盈配合。
当工艺目标是进行灵活的边缘处理而不是去除材料时,《磨刀刷:去除毛刺的神奇工具》解释了为什么刷毛包裹内部特征可以保持边缘轮廓完好无损。
哪种研磨类型和粒度适合精细抛光工作
磨料粒度会影响毛刺去除和表面精细化之间的平衡。粗磨料去除材料速度快,但可能留下较深的划痕并使边缘变圆。细磨料可以改善表面粗糙度 Ra,但会降低加工速度。选择磨料时,应首先考虑材料的硬度。硬化钢和硬质合金通常需要使用金刚石或氧化铝陶瓷,因为传统的氧化铝磨料磨损过快。铸铁和铝通常更适合使用碳化硅,因为碳化硅能够干净利落地断裂,而不会产生堵塞。
| 磨料型 | 典型粒度范围 | 最佳应用 | 主要限制 |
|---|---|---|---|
| 氧化铝 | 80 至 600 | 普通钢和不锈钢 | 硬化材料的寿命较短 |
| 碳化硅 | 80 至 1200 | 铸铁、铝、陶瓷 | 更频繁的入室盗窃 |
| 陶瓷氧化铝 | 60 至 800 | 硬化钢,高压使用 | 单位成本较高 |
| 钻石 | 200 至 3000 | 硬质合金,硬化工具钢 | 需要仔细设置干涉参数 |
| 尼龙磨料 | 180 至 1000 | 轻微去毛刺,精细打磨 | 有限的库存移除 |
对于表面粗糙度 Ra 为 1.6 的典型机加工钢孔,如果要求表面粗糙度达到 Ra 0.4,单次 600 目砂纸打磨速度慢,且可能留下毛刺根部。我通常采用两遍打磨:先用 240 或 320 目砂纸打磨交界处,再用 600 至 800 目砂纸进行精加工。第一遍打磨完成基本加工,第二遍打磨去除划痕。虽然这种方法比单遍打磨成本更高,但它能保证尺寸精度,避免对昂贵的零件进行返工。

当抛光刷的性能优于标准去毛刺刷时
选择标准去毛刺刷还是珩磨刷,关键在于去除毛刺之后的处理方式。卷边钢丝或尼龙去毛刺刷去除可见毛刺后即可继续加工。珩磨刷则去除毛刺根部,并进一步精加工孔表面。对于液压阀芯孔,这种精加工会改变零件保持润滑油膜的方式以及在低速运转时的响应。对于简单的支架孔,标准工具就足够了。
钢丝轮和管刷的对比清晰地展现了二者的区别。钢丝轮会使边缘硬化,并可能在端口内形成细小的毛刺。而尼龙或碳化硅磨料则可以去除这些毛刺。在阳极氧化铝歧管上,这种区别最为明显,因为毛刺在压力作用下可能会重新张开,成为裂纹的萌生点。如果零件需要进行泄漏测试或达到颗粒清洁度要求,我会尽早使用珩磨刷进行打磨,而不是事后试图清理缺陷。
对于毛刺位于可见边缘下方的孔交点,<珩磨刷处理枪管零件中的毛刺而不影响精度和尺寸>涵盖了将毛刺推到一边和切除深部件内部的根部之间的区别。
如果您的加工程序包含盲孔、交叉孔或颗粒洁净度要求,请务必在查看完整的孔图后再最终确定刷子。孔径、交叉孔数量和目标表面粗糙度 Ra 决定了刷子的干涉和刷毛长度。请将这三个数值以及您当前的加工结果发送至[email protected] ,以便我确认使用标准长度还是定制长度的刷芯更为稳妥。
哪些工艺参数控制最终表面光洁度
刷子并非单独工作。转速、摆动和径向干涉决定了刷毛是切削还是滑动。我通常从适中的表面转速开始,只在加工一个试件后才进行调整。转速过低会导致磨料摩擦,转速过高则会导致孔径过热和刷毛外翻。对于小直径孔,800 至 1500 转/分钟通常就足够了。较大直径的孔则需要更低的转速,以确保表面转速低于磨料的磨损极限。
摆动是常被忽视的关键因素。旋转的刷子如果没有轴向运动,就会反复切削同一个环,并可能留下沟槽。可控的摆动行程能使工件均匀分布在孔径上,从而产生买家在珩磨表面所追求的交叉纹理。如果机器无法摆动,我会减少干涉,并接受刀具实际上是在进行抛光而非珩磨的事实。
从第一个加工循环开始就需要冷却液。轻质珩磨油或水溶性冷却液可以冲洗掉切屑,防止磨料堵塞。如果没有充足的冷却液,细砂刷会在几秒钟内表面形成光亮层,然后抛光孔壁而不是切削孔壁。这是新砂刷在加工几个零件后就失效的最常见原因之一。
买家应首先检查哪些磨刀刷故障模式
喇叭口是我在检查其他表面问题之前首先要检查的缺陷。它表现为孔口处直径增大,通常是由于行程过长或两端径向干涉过大造成的。耗材在入口和出口处停留时间更长,切削量也更大。解决方法通常是缩短行程并减少干涉,而不是使用更细的砂粒。一旦形成喇叭口,零件就已经超出公差范围了。
刷毛脱落既是工艺问题,也是工具问题。如果刷子掉毛,首先要检查芯线或轴套配合情况。弯曲的轴套或尺寸过小的导向轴会产生鞭状振动,导致刷毛疲劳并甩出磨料。工具一旦发生这种情况就无法恢复。我还会注意铝材上细砂刷的磨料堵塞情况。当刷子变灰且表面变得光亮但表面粗糙度 Ra 值没有改善时,说明磨料堵塞了。增加压力无法解决这个问题。清洁或增大刷毛间距才能有效。
定制磨刀刷订购前需要说明哪些信息
打印件越干净,需要运行的修正循环就越少。我需要孔径、孔长、材料和硬度、入口条件、交叉孔位置以及目标表面粗糙度 Ra 值。这六个细节决定了耗材长度、芯径、磨料类型和柄部设计。如果孔内有台阶、键槽或内槽,也需要标明,因为刷子必须能够顺利通过这些结构而不被卡住。
-
孔径和公差
-
钻孔深度和通孔或盲孔状态
-
加工后的材料、硬度和当前Ra值
-
交叉孔的数量、直径和距末端的位置
-
目标Ra或表面光洁度规格
-
机床主轴、刀柄、冷却液和生产量
在泄漏测试中发现的表面处理问题,其成本远高于原本可以避免该问题的刷子。在将新的孔投入生产之前,请将零件图纸或上述六项数值以及您当前的表面处理结果发送至[email protected]或致电 +86 1580 0932 713。请告知我们批量大小以及您想要解决的故障模式,我们将根据孔的实际情况推荐标准结构或定制的、具有合适过盈量的磨料组合。此项审核在抽样之前进行,因此您测试的第一把刷子将符合实际要求,而非通用尺寸。
关于磨刀刷,最常见的问题是什么?
哪种磨料最适合用于加工硬化钢孔?
如果硬度低于 50 HRC 左右且预算有限,建议先使用氧化铝陶瓷刷。如果硬度高于 50 HRC,或者对于硬质合金零件,金刚石刷是更实用的选择,因为它能切削而不是抛光。具体的粒度取决于初始表面。对于大多数硬化阀孔,我通常使用 120 至 240 目金刚石刷进行初次打磨,再使用 400 至 600 目金刚石刷进行精加工。如果零件表面镀铬或渗氮,请在选择刷子之前说明,因为这些薄层无法承受深度划痕。
珩磨刷可以校正缸孔的椭圆度或锥度吗?
效果并不理想。珩磨刷只能沿着现有孔的形状进行珩磨,并不能校正孔径。如果加工后孔的椭圆度明显,珩磨刷通常只能改善表面光洁度,而无法消除圆度误差。要去除锥度或椭圆度,需要先使用固定式珩磨机、内圆磨床或进行研磨。我见过一些买家期望用手持珩磨刷就能修正 0.05 毫米的锥度,结果在最终检验时却发现问题重重。应该在孔的几何形状稳定后再选择珩磨刷,而不是在此之前。
磨刀刷和柔性磨刀石有什么区别?
柔性珩磨器通常使用粘合在柔性尼龙丝上的磨料颗粒,而珩磨刷则使用排列在金属芯上的高密度磨料丝。柔性珩磨器更易于在手钻上使用,适用于打磨和轻微去毛刺作业。珩磨刷可以更好地控制磨料的密度、长度和类型,这对于生产的表面光洁度要求至关重要。在高循环次数的硬化零件批量生产中,我更倾向于使用珩磨刷,因为它的结构更易于重复加工。
如何判断磨刀刷是否磨损?
不要等到刷毛明显脱落才更换。请关注两个指标:循环时间漂移和Ra值在整个班次中的变化趋势。磨损的刷子可能仍在旋转,外观也可能尚可接受,但如果同一零件达到目标表面光洁度所需时间延长,或者操作员改变压力前Ra值升高,则说明磨料边缘已磨损殆尽。当刷子直径低于您在验证时设定的最小干涉值,或者清洁磨料后无法恢复切削效果时,应立即更换。请将您当前的孔径状况和循环数据发送至[email protected] ,我们将在下次生产运行前与您确认一个合适的更换周期。
如果您感兴趣,请查看以下相关文章:
用于钢丝行业的各类刷子,涵盖清洗、除鳞、除锈及抛光功能
珩磨刷:处理桶状零件毛刺,且不影响尺寸精度与公差
HX锅炉管刷的优势
HX圆柱形尼龙刷的优势


 在线交谈
 发送邮件
