

盘刷选型:抛光、去毛刺、边缘精加工
选择圆盘刷时,首先要考虑工件和机床,而不仅仅是磨料粒度。即使刷子能够去除钢材上的严重毛刺,如果刷丝直径和修边长度与零件几何形状不匹配,仍然会在铝材上留下不均匀的边缘。本文将详细介绍表面抛光、去毛刺和边缘精加工的关键规格:磨料填充、刷丝直径、密度、刷面宽度和转速限制。最终目标是找到一种刷子,能够在混合批次加工中保持边缘质量的一致性,无需返工或更换机床。
圆盘刷的结构决定了表面处理质量
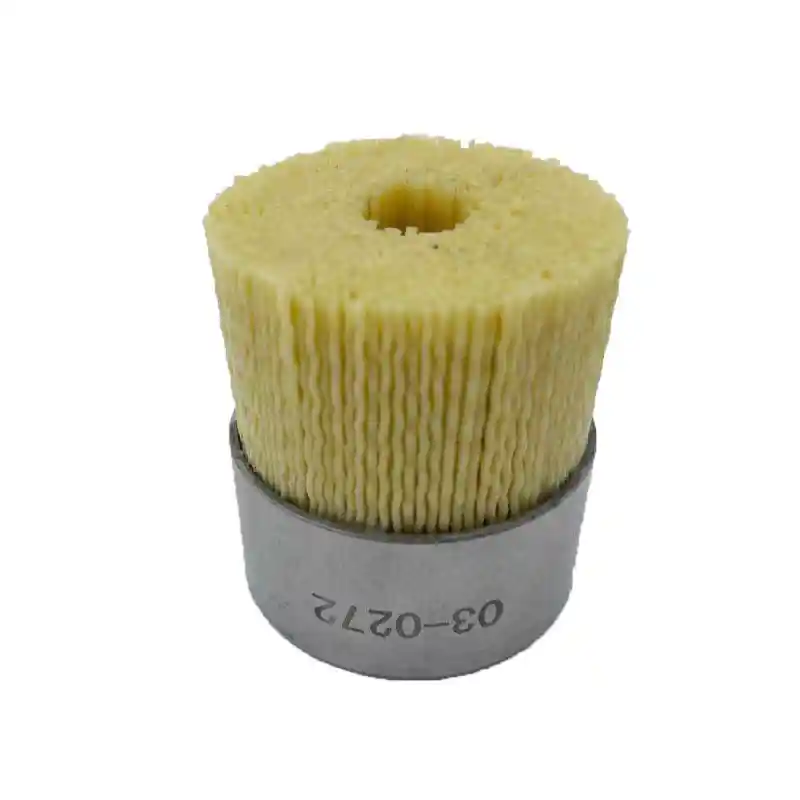
圆盘刷看似简单,但其最终的加工质量取决于刷面宽度、修剪长度、耗材直径和填充密度之间的关系。刷面宽度控制着耗材一次与工件表面的接触面积。较窄的刷面宽度能将更大的压力集中在较小的区域,非常适合处理边缘断点。较宽的刷面宽度可以更快地覆盖平面,但可能会降低耗材到达角落所需的压力。
刷毛长度是买家经常设置过短的另一个规格。较长的刷毛可以弯曲贴合拐角,使刷子能够沿着铸造或机加工边缘移动。较短的刷毛由于弯曲度较小,传递的压力更大,因此感觉更具侵略性。但缺点是,当零件有台阶或交叉孔时,侵略性强的短刷毛盘刷可能会造成边缘半径不均匀。
刷丝直径决定了刷子能够处理的最小边缘半径。在生产审核中,我首先会参考图纸上最小的边缘半径。如果图纸要求的是 0.2 毫米的折边,而刷子里装的是 0.8 毫米的磨料丝,那么刷子就会越过拐角而不是切出拐角。这种不匹配的情况通常会在涂层或组装后表现为锋利的边缘。
密度在两个方面都很重要。低密度会使刷毛分离并贴合不规则表面。高密度会产生更多切削点,增加材料去除量,但也会使刷面更硬。对于混合零件系列,中等密度并采用较长的刷毛通常能保持更长时间的表面光洁度,因为刷毛磨损是渐进的,而不是磨损成圆形。
当目标是表面处理而非大量材料去除时,刷丝几何形状比电机功率更为重要。《砂轮刷:一种出色的工业表面处理工具》一文介绍了砂轮刷如何在不损伤基材的情况下,对工业工件进行可控的边缘精加工。
工件材料和机器转速决定了圆盘刷的规格
圆盘刷的规格与其所用的机床密不可分。铝、不锈钢和合金钢对同一种磨料的反应各不相同。如果磨料粒度过细且主轴转速过高,在冷轧钢上能磨出干净利落边缘的圆盘刷,在铝材上则可能出现堵塞或涂抹现象。更换圆盘刷之前,我会检查机床实际产生的表面速度,而不是电机铭牌上的数据。主轴转速、刀架跳动和工件进给速度都会影响接触模式。
干式或湿式操作也会影响选择。润滑精加工可以降低温度并延长耗材寿命,但也会减少磨粒切削。干式操作对许多去毛刺单元来说更简单,但它要求较低的加工速度,并且需要更注意热处理零件上的热量积聚。
大多数盘式刷供应商都会公布特定外径下的最大转速。之所以要设定这个数值,是因为离心力会将刷毛甩出,从而永久性地改变刷面。超过这个极限转速会导致与规格错误相同的故障:刷面张开,工作直径增大,边缘光洁度变得难以预测。
对于铝钢混合加工,我通常会将规格拆分为两种刷子,而不是强行使用一种刷子来加工两种材料。铝刷采用较软的磨料等级和较长的刷头。钢刷则采用较硬的磨料等级和更窄的刷头。额外的模具成本几乎总是低于使用一种折衷刷子加工两种材料所造成的返工成本。
表面处理用磨料盘刷填充材料对比
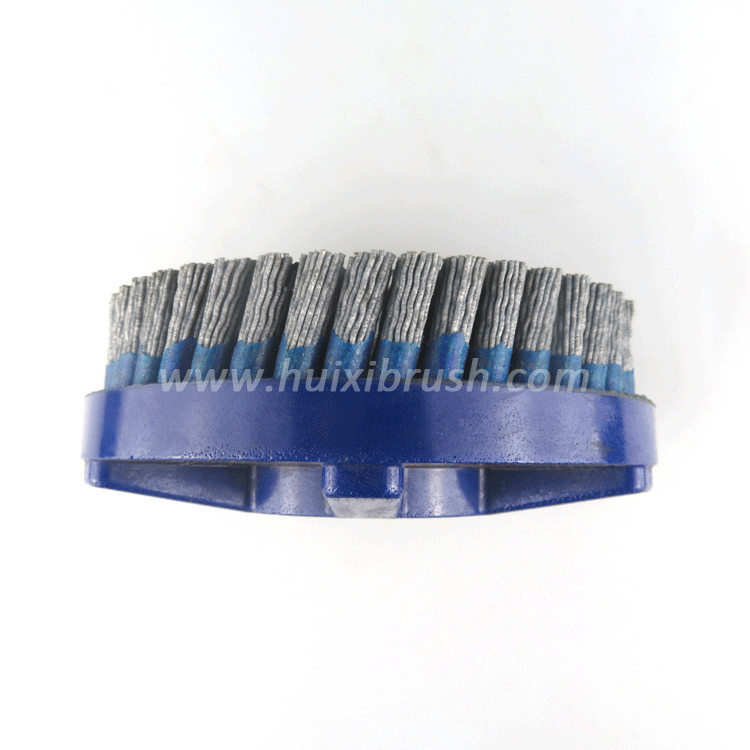
填充材料决定了圆盘刷的切削特性。下表列出了常用填充材料在抛光、去毛刺和边缘精加工方面的优势和不足。
| 填充材料 | 最强用途 | 边缘处理行为 | 速度考量 |
|---|---|---|---|
| 含碳化硅的磨料尼龙 | 钢和铝的去毛刺和倒角 | 通过精准切割,打造哑光圆角边缘。 | 以适中的表面速度运行,以避免耗材表面硬化。 |
| 含氧化铝的磨料尼龙 | 对较软金属进行轻微去毛刺和表面抛光 | 留下更光滑的表面,边缘变化更小。 | 在低压和干运转条件下也能良好工作。 |
| 压接钢丝 | 去除厚重氧化皮、焊渣和深层锈蚀 | 如果线太粗,可以重新塑形边缘。 | 降低转速可以减少电线疲劳和断裂。 |
| 不锈钢丝 | 不锈钢和非铁质表面,碳吸附是一个需要考虑的问题 | 保持边缘尺寸,降低污染风险 | 线径与最小拐角半径相匹配。 |
| 黄铜丝 | 适用于娇嫩表面且不产生火花的清洁 | 只需少量材料去除即可获得柔和的表面效果 | 低表面速度限制了热量和线材的压扁 |
如果磨料粒度和磨面宽度与工件相匹配,单个圆盘刷即可完成去毛刺、表面打磨和轻度抛光等多种工序。<磨料圆盘刷:适用于多种应用的高效工具>涵盖了磨料圆盘刷可替代多个手工精加工步骤的应用范围。
如果您的生产线在两种合金之间切换,而当前使用的圆盘刷导致其中一个边缘的加工精度超出公差范围,则可能是机器转速影响了磨料的选择。请将主轴转速和零件图纸发送至[email protected]或致电 +86 1580 0932 713,我们将确认是否需要调整刷面宽度或刷丝直径。
圆盘刷定制及生产故障预防
混合生产线上的盘刷故障
我最常见的圆盘刷故障并非磨料磨损,而是刷子最初是为某个零件设计的,后来却被推广到更广泛的零件系列中。例如,在机加工钢制外壳上,高密度的刷面虽然能完美地切割边缘,但由于每根刷丝的压力过高,却会在铸铝外壳上留下很深的划痕。这种情况发生时,生产线速度会减慢,操作员需要通过调整刀具路径来弥补。根本原因在于刷子的密度和修剪长度,而不是机器本身。
另一个故障点在于轴套尺寸。孔径过大的圆盘刷可能无法在主轴上正确居中,从而导致振动和磨损不均。我见过一些原本运转稳定的机器,由于刷毂径向位移过大,导致切削刃边缘不一致。更换磨料前检查轴套配合和跳动通常可以消除一半的噪音。
毛刺的大小并非总能在零件装配前显现出来,而这正是许多去毛刺刷选择失效的原因。<如何选择合适的去毛刺刷](https://www.huixibrush.com/deburring-brush/) > 介绍了在选择用于内边缘和钻孔交叉处的去毛刺刷之前需要检查哪些方面。

现有主轴和图纸的圆盘刷定制点
对于大多数OEM厂商和维修用户而言,标准盘刷虽然接近但并不完全符合需求。在订购定制刷之前,我会确认以下四个方面:外径、轴孔或驱动轮毂、刷面宽度和刷毛长度。确定这些参数后,磨料类型和粒度则根据工件材料而定。汇仕刷业能够根据现有的主轴和零件图纸定制盘刷,包括非标准轴孔尺寸和混合刷毛密度。当生产线已有无法更换的模具时,这一点尤为重要。

为您的生产线提供盘刷选型支持
第一个样品失败后,真正的成本并非刷子本身,而是生产线停机时间和边缘不一致的问题,这些问题会传递到后续的涂装、组装或客户检验环节。大多数生产团队只需确认四个参数即可解决这个问题:主轴转速、零件材料、边缘半径余量和所需批量。请将您的零件图纸和这四个参数发送至[email protected]或致电 +86 1580 0932 713。我们将审核您的应用需求,并提供一份圆盘刷规格说明,供您在生产线上进行样品测试。
关于碟刷选择的常见问题
在圆盘刷中,何时应该用尼龙磨料代替钢丝?
当零件需要可控的边缘倒角或表面过渡,而又不需要大量材料去除时,磨料尼龙刷是更好的选择。磨料颗粒被固定在刷丝中,因此其切割方式更像柔性研磨工具,而非钢丝刷。钢丝刷更适合处理氧化皮、焊渣或深度锈蚀,因为在这些情况下,较硬的划痕纹理是可以接受的。如果图纸中明确规定了边缘半径,且基材为铝或机加工钢材,磨料尼龙刷通常能更好地保持尺寸精度。
如果圆盘刷在铝钢混合轧制过程中造成边缘断面不均匀怎么办?
这取决于偏差出现的位置。如果钢材边缘干净,而铝材边缘锋利,则说明磨料的粒度或丝径对于较软的材料来说过大。如果偏差随刀柄或主轴位置变化,则可能是刀轴配合或机床跳动造成的。当材料清单无法更改时,应将规格拆分为两个刷子。一个用于钢材,一个用于铝材,比使用单一的折衷圆盘刷能提供更稳定的加工效果。
如何判断面板宽度是否过宽而无法进行边缘加工?
首先考虑刷子需要触及的最小边缘特征。如果刷面宽度同时覆盖边缘和较大的平面,平面会承受过大的接触压力,导致边缘断面不一致。在我们的生产线测试中,我们选取最小边缘半径,并保持刷面宽度接近该特征宽度。较窄的刷面可以将压力集中在边缘上,但刷面过窄会导致磨损过快,增加循环时间。
能否订购与现有主轴孔径相匹配的盘刷?
是的,这是比较简单的定制之一。我们可以将轴孔或驱动轮毂与机床主轴匹配,并调整盘刷外径以适应刀具尺寸。如果应用需要非标准孔径或特殊的安装法兰,请将主轴图纸发送给我们,我们会在开工前确认轮毂的适配性。如需样品报价,请将主轴图纸和批量大小发送至[email protected] 。
如果您感兴趣,请查看以下相关文章:


 在线交谈
 发送邮件
