

木材表面精加工用砂光刷辊的选择
选择砂磨滚筒时,应该首先考虑木板上的缺陷,而不是砂粒表。我从事木材加工生产线定制圆柱形砂磨滚筒已有十五年,我发现最常见的故障并非砂磨力不足,而是滚筒在刷毛磨损后无法保持正确的接触模式。买家往往会选择一款适用于纸张的滚筒,但几天之内就会发现边缘圆角、光泽不均或树脂堆积等问题。本指南从木板本身出发:首先是接触问题,然后是结构变量,最后是决定木材表面处理效果是否可重复的规格细节。
在比较供应商之前,砂光滚筒刷应该具备哪些功能?
在研磨性能发挥作用之前,滚筒必须完成三项任务:保持板材整个宽度上的接触压力稳定;以可控的速度暴露新的磨料;以及沿着板材表面轮廓进行研磨,以去除缺陷而不切掉锋利的边缘。如果这三项功能中的任何一项出现故障,生产线生产的板材可能厚度符合标准,但在染色或侧光照射下会失效。
我曾在橱柜门生产线上见过这种情况,操作人员为了提高产量而加快生产线速度。滚筒虽然仍在打磨,但只有刷头的顶部接触到板材。结果就是板材中心部分光亮,边缘却暗淡无光,而由于没人会在低角度光线下检查光泽度,所以板材也能通过验收。解决办法并非使用更细的砂纸,而是使用密度更高、芯材支撑结构不同的砂纸。因此,首要的对比任务是描述滚筒应该对板材造成什么影响,而不是从供应商的图表中随便选择一个数值。

哪些砂光刷滚筒芯和刷毛变量会影响木材表面处理效果?
砂光滚筒在木材上的表现取决于两个因素:刷毛类型和芯材结构。刷毛类型决定了磨料渗入木纤维的方式。芯材结构决定了实际与板材接触的刷毛长度。
辊芯设计如何影响打磨一致性?
实心卷芯可以承载宽辊在面板上移动,但它无法让丝材弯曲以适应凸起的纹理或轻微的翘曲。分段式或柔性卷芯则可以做到这一点,前提是丝材密度足够高,可以防止抖动。对于平面面板生产线,带有独立修边段的刚性卷芯通常比完全柔性的辊筒能更好地保持接触。而对于曲面柜体部件,情况则往往相反。
| 多变的 | 它改变了什么 | 买方行动 |
|---|---|---|
| 磨料尼龙丝 | 表面切削速率和划痕图案 | 确认砂粒粒度范围是否与板材硬度相符,而不仅仅是颜色。 |
| 碳化硅丝 | 刃口锋利度和材料去除 | 用于去除致密或涂层木材上的缺陷 |
| 氧化铝丝 | 即使是混合品种的精加工 | 如果木板的纹理硬软交替出现,请进行耐磨测试。 |
| 核心设计 | 宽度方向上的接触压力 | 说明零件是平面的还是曲面的。 |
| 修剪密度 | 光泽度和绒毛去除 | 如果出现毛鳞片翘起,请要求修剪得更密一些。 |
圆柱形刷子的结构和修整方式决定了滚筒磨损的均匀性。< hx圆柱形砂光刷的优势>阐述了均衡的磨料丝分布如何使接触压力在宽大的滚筒面上保持稳定。
为什么线材修剪图案会改变划痕深度?
修边方式决定了刷毛尖端是切割还是刷涂。平整的修边方式一次呈现多个刷毛尖端,可以快速平整表面,但如果板材移动速度过快,可能会留下明显的划痕。卷曲或波浪形的修边方式通过改变每个刷毛尖端接触的位置来打破这些划痕。对于需要染色的板材,使用刷毛稍长的波浪形修边方式通常比完全平整的表面处理效果更好。
如何选择合适的砂光滚筒来匹配特定的木材缺陷纹路?
选择合适的砂磨滚筒来处理缺陷,首先要看缺陷位于板材表面下方还是表面上方。划痕位于表面下方,需要去除部分材料。绒毛或热痕位于表面上方,通常需要更换不同的刷毛和修剪方式,而不是使用更强力的滚筒。
硬木地板上的横纹划痕该如何修复?
横纹划痕必须通过切削超过最深划痕的深度才能去除。在枫木或樱桃木上,使用碳化硅丝圆柱形砂磨滚筒比使用氧化铝滚筒去除划痕的速度更快,但同时也会更快地使板材升温。更稳妥的做法是稍微降低进给速度,并使用足够硬的滚筒,确保能够切削划痕而不会跳刀。更高的修整密度可以提供更多的切削点,因此只需更少的切削次数即可去除相同深度的划痕。
如何处理音质变差、毛刺或热变色?
树脂和绒毛并非总是需要更深的切削。清除树脂的丝材与去除底层木材的丝材并不相同。对于含树脂的板材,使用开口式尼龙磨料丝材能更干净地去除积聚的树脂。热痕,尤其是在节疤或胶线附近,是由停留时间和丝材压力造成的。在更换磨料之前,降低接触压力或更换更柔韧的芯材通常更有效。
当磨料丝遇到纹理致密、质地较软的早材时,木纤维的性能会发生变化。《HX尼龙圆筒刷的主要特点和应用》一文阐述了尼龙丝的选择如何影响涂漆家具和原木表面的加工效果。
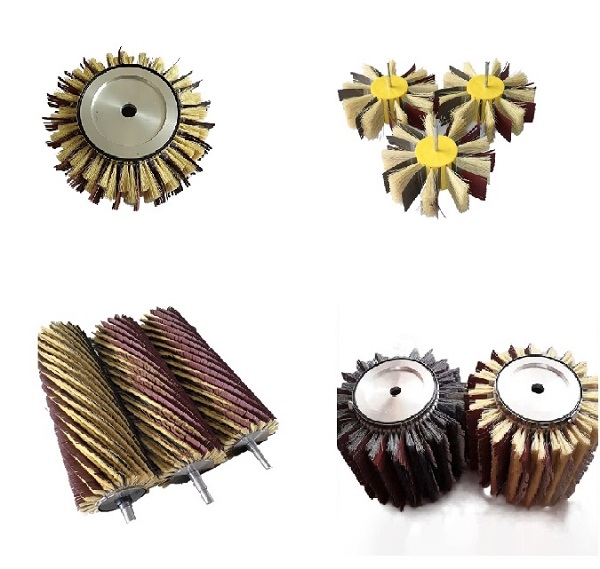
如果您的施工方案涉及多种木材或染色处理,建议在最终确定物料清单之前,确认刷丝的腐蚀性和芯材类型。请将当前滚筒尺寸和板材缺陷照片发送至[email protected] 。
在询价之前,您应该确定哪些砂光刷滚筒规格?
买家提供的规格越少,报价就越快能转化为合适的滚筒。我要求木材加工买家确认的细节包括滚筒端面长度、总直径、芯轴或轴杆结构、刷丝材质和修剪长度,以及最大线速度。端面长度与机器开口长度不同。它应该与工艺流程中计划打磨的最大板材宽度或最大接触面积相匹配,而不是整个刷体的长度。
-
端面长度:实际工件接触长度,而非机床开口长度
-
总直径:可用空间加上磨损余量
-
芯轴:通轴式、键槽式、分段式或膨胀式轴颈
-
耗材:磨料类型、粒度、修剪长度和密度
-
生产线速度:米/分钟或零件/小时

滚筒运行后应注意哪些故障模式?
砂光滚筒通常先在边缘而非中心失效。边缘刷毛会因与板材边角和硬木纹理接触而缩短,导致滚筒更多地打磨边缘而非表面。如果装饰条过于密集,树脂会堆积在中心,造成抛光痕迹。轴颈偏转(例如轴芯过细)也是常见问题;滚筒虽然仍在旋转,但切削不均匀。在第一班次检查接触面可以及时发现这些问题,避免影响零件尺寸或最终光泽度。
为什么在最终确定砂光刷滚筒报价之前,您应该先告知木材表面要求?
购买的砂磨刷辊一旦安装,便成为生产变量。错误的辊芯造成的板材报废和使用寿命缩短,远比省略抽样步骤所节省的成本更高。在汇仕刷业,我们会在确认报价前询问板材种类、现有滚筒尺寸、生产线速度以及缺陷图案的照片或描述。请将这些信息连同您的零件编号发送至[email protected] ,或致电 +86 1580 0932 713,以确认标准滚筒或定制滚轮是否适合您的木材加工生产线。
木材加工团队最常问的砂光刷滚筒问题有哪些?
一个砂光刷滚筒可以同时用于板材砂光和边缘砂光吗?
很少会遇到这种情况,除非改变接触几何形状或失去对某一表面的控制。板材打磨需要一个宽阔稳定的表面来找平板材。边缘打磨则需要滚轮沿着狭窄的拐角移动,同时避免在接触点处损坏丝材。如果同一个滚轮用于这两种打磨,通常会造成磨损不均,并导致边缘圆角。更好的解决方案是使用一个修剪过的滚轮用于板材打磨,以及一个单独的、密度更高的滚轮用于边缘打磨。这样,机器的设置就能保持可重复性,而无需操作员手动调整。
高目数的研磨剂是否总能使木材表面更光滑?
这是一种常见的误解,因为表面光滑度还取决于打磨方式、刷毛的弯曲度和接触时间。粗砂粒搭配波浪形打磨方式,比细砂粒在硬木纹理上跳跃式打磨,能带来更均匀的染色效果。对于开放式纹理的木材,过细的砂粒会在染色前过度抛光表面,导致木纹闭合。更可靠的方法是选择与需要去除的最深划痕或凸起纤维相匹配的砂粒,然后让打磨方式决定最终的视觉效果。
如何判断砂磨刷滚筒是否磨损过快?
在我们支持的项目中,最明显的迹象并非仅仅是耗材去除率降低。它表现为接触带不均匀:边缘切削精细而中心烧焦,或者顶部光滑而边缘仍然暗淡。如果滚轮在两周内磨损掉修剪长度,请将您的运行情况和当前滚轮照片发送至[email protected] 。我们可以确认磨损是正常现象,还是由于耗材不匹配、转速或芯轴支撑问题造成的。这种确认通常比重新生产一批有问题的耗材成本要低得多。
如果您感兴趣,请查看以下相关文章:


 在线交谈
 发送邮件
