

除氧化皮螺旋刷:钢丝与尼龙材质的对比
热轧管材和棒材上的铣刀比例会带来真正的生产问题:涂层附着力差、拉丝润滑剂受污染、模具磨损加快,以及表面缺陷被紧密结合的氧化层掩盖。除垢螺旋刷通过受控机械磨蚀去除该层,但正确的刷毛材料取决于基材、结垢状况和所需涂层。钢丝和磨料尼龙是主要的两种选择,效果各不相同。本指南解释了除垢螺旋刷的工作原理,比较了两种刷毛类型,并讲解管状和棒式除垢的设置和规格步骤。
为什么去除管子和棒材上的氧化垢结皮很重要
轧皮是在热轧过程中形成的,当时钢材在轧制温度下与空气中的氧气反应。最终形成的层由铁氧化物混合而成——主要是赤铁矿、磁铁矿和金氏矿——其厚度取决于轧制温度、冷却速率和合金成分[1]。在管子、钢筋和钢丝杆上,除非通过腌制、喷砂、研磨或机械刷洗去除,否则该水垢会留在表面。
保持比例不变会影响所有下游操作。油漆、粉末涂层和转换涂层与比例结合不良,导致过早粘附失效[2][3]。在拉纸操作中,比例尺会脱落并污染润滑剂,同时加速模具磨损。结垢还可能掩盖裂纹、重叠和接缝,这些本应在表面检查时发现。对于需要连续清洁且不需酸处理或磨蚀式爆破罩的生产线,机械除垢螺旋刷是一个实用的第一步[2]。
这里的范围很具体:去除氧化物结垢,而不仅仅是表面灰尘或轻锈。除垢螺旋刷必须足够强力,能够破坏硬质铣床,同时保护管筒或杆面。
除垢螺旋刷如何去除氧化物垢
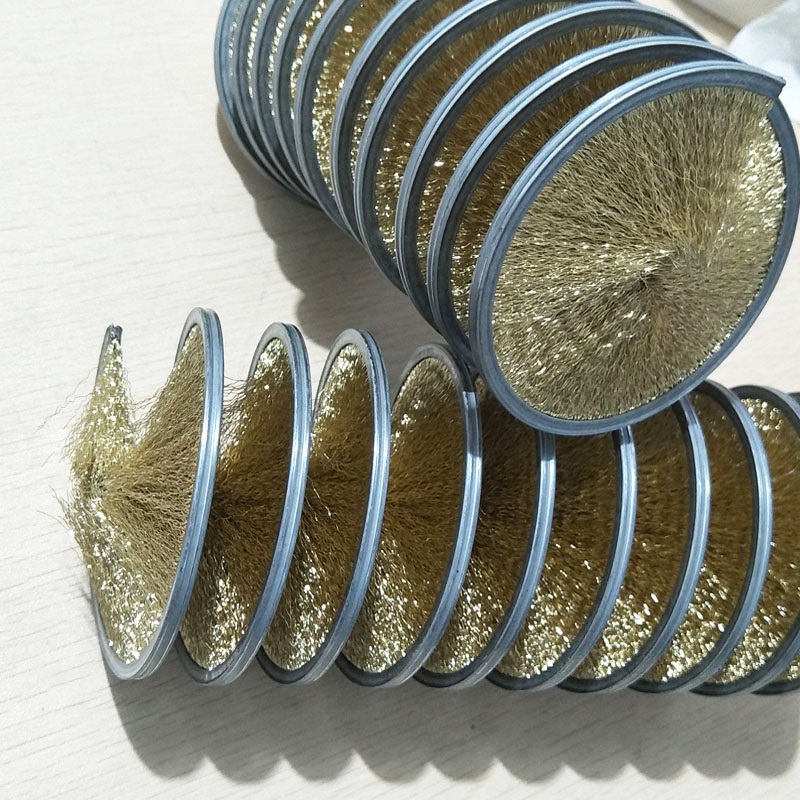
除垢螺旋刷安装在扭曲的金属杆上,刷毛锁在螺旋中,夹在两个或多个钢丝扭转之间。这种结构赋予了刷子特有的弯曲性:当刷子在管内或圆杆旋转时,刷毛会偏转、释放并弹回,这有助于甩开松动的鳞片,而不是让刷面加载。螺旋图案还让刷子沿着长管的轻微弯曲,部分缠绕圆形纸张。
刷子通常由手持电动工具、专用主轴站或台式电机驱动。当鬃毛尖端接触介壳时,它们通过冲击和刮擦去除物质。钢丝会割断和划痕。磨料尼龙与嵌入的砂砾一起磨擦。这两种作用都会破坏氧化层,但产生的表面纹理不同,这种差异决定了刷毛的大部分决定。
对于内孔工作,可以选择管状清洁刷或圆柱形螺旋刷,其直径能在刷子磨损时保持恒定的刷毛接触。对于杆和杆面,刷子通常沿旋转的枪托长度涂抹。
钢丝与尼龙:选择标准及分步骤流程
毛毛选择取决于三个变量:硬度、基材硬度和最终的表面处理要求。钢丝是更激进的选择。碳钢丝能快速去除硬质磨屑,且对无合金和低合金钢管及钢棒表现良好。当碳钢残留物不可接受时,尤其是不锈钢零件、铝材及其他有色金属基材,则需要使用不锈钢丝。限制在于钢丝容易刮伤软表面,导致表面更粗糙。
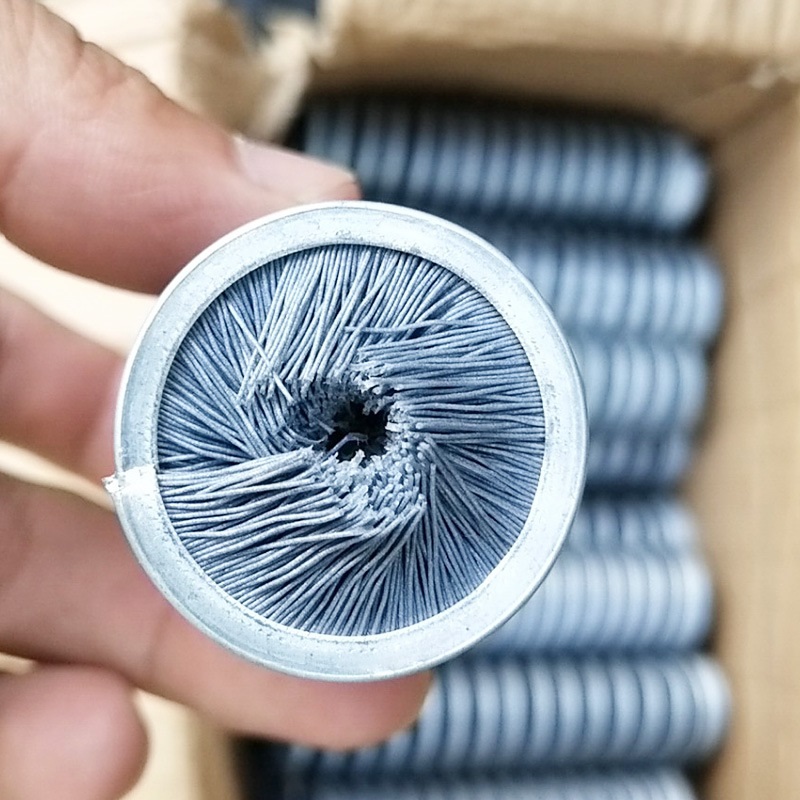
磨料尼龙耗材由尼龙中装载碳化硅或氧化铝颗粒制成。它去除结垢的速度比钢丝慢,但能获得更光滑、更均匀的缎面表面。尼龙不会产生火花,这在存在易燃蒸汽或灰尘的环境中尤为重要,且它不会将碳钢涂抹物转移到不锈钢上[4]。对于薄壁管、软合金以及需要直接进行涂层或检查的表面,磨料尼龙通常是更安全的选择。
| 标准 | 钢丝 | 磨蚀性尼龙 |
|---|---|---|
| 去除速度 | 高 | 媒介 |
| 表面光洁 | 粗糙,哑光 | 细致均匀的缎面 |
| 基底风险 | 可能会刮伤软金属 | 低深度抓挠风险 |
| 火花 | 碳钢可行 | 无火花 |
| 不锈钢兼容性 | 需要不锈钢线 | 很好 |
| 典型用途 | 重型轧机规模、生锈、焊接准备 | 轻质化、预喷涂清洁、去毛刺 |
| 大规模服役寿命 | 通常很长 | 比侵略钢短 |
这张桌子是一个起点。许多线路采用两步工艺:用钢丝螺旋钢丝刷破碎重垢,随后用磨料尼龙刷处理表面以便涂层或检查。
刷毛的选择更多取决于比例、附着力和零件几何形状,而不仅仅是零件尺寸。<除垢螺旋刷是工业清洁领域的创新工具和通用工具>涵盖了螺旋刷灵活性改变结果的其他工业清洁应用。
需要规格检查吗?把你的管子编号或杆径、比例状况和目标表面发给 [email protected]。我们的工程师会确认碳钢丝、不锈钢丝或磨料尼龙丝是否适合您的线速和零件几何形状。

分步工艺对两种刷毛类型采用相同的原理:
- 先去除松散的污染物。油脂和松散的锈迹应擦拭或冲洗,使刷毛直接接触鳞屑层,避免扩散污染。
- 把刷子直径和零件匹配。对于管状内壁,选择略大于孔径的刷子,这样刷毛磨损时接触压力保持不变。对于棒和杆,刷子沿着表面滑动,同时枪托旋转。
- 设定一个保守的速度。小型螺旋刷通常转速在1500到3500转/分钟之间,但安全的最大转速取决于刷子直径和刀具额定值。从低点开始,逐渐增加,直到能看到去除的齿虫,且毛毛过度张开。
- 稳定喂食并仔细观察。保持固定的移动速度,只停留在重磅比例,并在良好光线下检查。检查清洁均匀、嵌入的刚毛碎片,以及不锈钢的碳钢转印[4]。
- 最后做一次体能训练。如果涂层或检查需要更细腻的表面处理,随后使用磨料尼龙螺旋刷或其他经批准的护理步骤。
关键规范与应用匹配
六个尺寸和材料选择决定了大多数除垢刷的性能:
| 参数 | 常见范围或典型值 | 选片说明 |
|---|---|---|
| 刷子外径 | 6–100毫米用于管状和杆件加工 | 必须超过工件尺寸以补偿磨损 |
| 茎直径 | 3–12毫米 | 较粗的龙腿在较大比例时承受更大的扭矩 |
| 刷毛材料 | 碳钢丝、不锈钢丝、磨料尼龙(硅酸盐或铝二氧化碳) | 匹配到基底和表面处理 |
| 线规 | 除垢时0.25–0.50毫米 | 粗针更激进,但在硬比例上磨损可能更快 |
| 磨蚀砂砾 | 46–120号普通号 | 低砂纸去除速度更快;颗粒数越高,表面越光滑 |
| 整体长度 | 典型长度为100–600毫米 | 更长的管长可达深管 |
这些范围反映了常见的工业实践,而非普遍的限制。应根据工件图纸和线速确认精确数值。当标准目录尺寸无法达到清洁点时,可以提供定制的茎适配器、双茎结构和特定刷毛密度。
当基底从碳钢转为不锈钢时,线材选择再次发生变化。<不锈钢螺旋刷可用>覆盖基材和清洁环境,避免交叉污染。
大多数减磅工作分为三类。碳钢管和钢棒上的重型轧机秤需要碳钢丝去垢螺旋刷,并采用中至重的钢丝粗。轻度氧化、闪锈或不锈钢或有色金属零件的预涂层处理需要使用不锈钢丝或磨料尼龙。长管管的深度内部清洁通常结合螺旋刷的延长或双柄结构,以保持刷毛在整个管径内的接触。
当表面表面处理要求比钢丝能达到的更严格,或不能接受火花和碳钢涂抹时,磨料尼龙螺旋刷也是首选。权衡在于通量:尼龙通常比钢丝需要更多的通针来去除相同体积的结垢,因此必须同时评估表面公差和生产速度。
旋转方向和茎的结构改变了螺旋刷在孔内的轨迹。<内螺旋刷与外螺旋刷的区别>涵盖了影响管状清洁中刷子行为的结构选择。

为你的管子和竿线选择合适的除垢螺旋刷
当刷子规格围绕实际管径、杆径、比例状况和表面处理目标设计时,选择钢丝和磨料尼龙就变得简单。慧溪刷提供定制的除垢螺旋刷,采用碳钢丝、不锈钢丝和磨料尼龙材质,刷柄直径、刷毛规格和整体长度均可根据您的生产线匹配。
如需获取规格建议和样本报价,请发送以下信息:
- 管内径或杆外径及部件长度
- 秤皮状况:重磨机规模、轻度氧化或闪锈
- 基材材料与目标表面处理
- 当前线速或清洗机类型
- 所需刷数及预期试验样本
请联系我们的技术团队 [email protected] 或致电+86 1580 0932 713。我们可以在批量生产前提供试样供评估,并在试用反馈后如有需要调整刷具结构。
常见问题解答
除垢螺旋刷和普通钢丝刷有什么区别?
除垢螺旋刷采用扭转柄,刷毛呈螺旋状固定,因此具有柔韧性,非常适合用于圆形钻孔、管状和杆形。普通钢丝刷通常带有镶嵌在块状、杯状或轮子上的刷毛,设计用于平面或开放表面。
我可以用钢丝除垢刷在不锈钢管上吗?
只有不锈钢钢丝刷毛才行。碳钢丝可能转移颗粒,这些颗粒后来在不锈钢表面生锈,并可能导致铁质污染,且未通过检测[4]。对于不锈钢,选择不锈钢丝或磨料尼龙。
我该如何在钢丝和磨料尼龙之间做出决定?
在碳钢上做厚筛材时,选择钢丝,且优先考虑去除速度。对于较软的金属、不锈钢、薄壁管、防火花区域,或当表面需要直接进行涂层或更光滑的检验时,选择磨料尼龙。
除垢螺旋刷应该多快旋转?
小直径刷子的典型工作转速在1500至3500转/分钟之间,但安全的最大转速取决于刷子直径、杆体结构和刀具额定值。从低转速起步,遵循供应商的最大转速额定值。
我怎样才能防止螺旋刷太快磨损?
将线规或磨料颗粒与刻度匹配,使用最低有效转速,避免过高压力,并定期检查。不锈钢材质应使用正确的刷毛材料,以防止污染,避免需要重做和额外更换刷子[4]。
除垢螺旋刷可以定制吗?
是的。螺旋刷通常根据特定的管孔、杆径和长度定制。制造商可以调整杆径、线规、刷毛密度、整体长度和端头配件,以匹配清洁站。
参考文献
[1] E. P. DeGarmo、J. T. Black 和 R. A. Kohser,《制造中的材料与工艺》,第11版。美国新泽西州霍博肯:Wiley出版社,2011年。
[2] ISO 8501-1:2007,“涂装及相关产品前钢材的准备——表面清洁度的视觉评估”,国际标准化组织,瑞士日内瓦,2007年。
[3] 保护涂层学会(SSPC),《钢筋和混凝土基材表面准备评论》,SSPC,美国宾夕法尼亚州匹兹堡。
[4] ASTM A380/A380M,“不锈钢部件、设备和系统的清洁、除垢和钝化标准实践”,ASTM International,美国宾夕法尼亚州西康肖霍肯。
如果你感兴趣,可以看看这些相关文章:
珩磨刷——用于柔性去毛刺的神奇工具
磨料盘刷——适用于多种应用场景的高效工具


 在线交谈
 发送邮件
