

波浪形钢丝轮刷:除锈、除垢及表面抛光
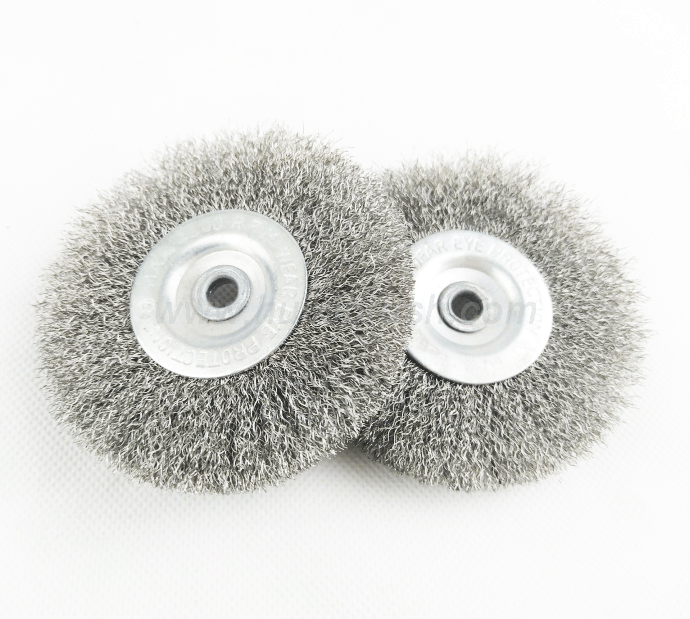
压纹钢丝轮刷是一种电动表面处理工具,可去除轻度至中度的锈蚀、氧化物、旧涂层和轻微氧化皮,与较重的打结轮相比,可获得更光滑的混合表面。该刷子以中心环为中心,每根钢丝在固定到位前都经过机械压纹处理。这种压纹使每根钢丝在受力时更具柔韧性,从而使刷子能够均匀地接触工件表面,而不是像传统钢丝轮那样仅靠几个坚硬的钢丝尖端进行摩擦。
对于维护团队、加工商和涂装承包商而言,这种卷边砂轮是台式砂轮机、立式砂轮机、直磨机以及低速机床应用的实用之选,其目标是清洁并进行适度的表面精加工。关键在于根据加工目标匹配线径、砂轮直径、工作速度和工件材料。ANSI B165.1 标准要求在规定的速度范围内使用电动刷,并配备适当的防护装置和面部防护装置 [1]。
压接线结构如何控制切割
压接的金属丝就像小型弹簧一样。当砂轮接触金属表面时,每根金属丝都会略微压缩,并以拖曳的方式划过工件表面,而不是以完全刚性切入。这样可以将切割能量分散到许多细金属丝的尖端,从而产生更均匀的划痕图案并降低热量集中。
大多数标准卷边钢丝轮采用符合 ASTM A227 [2] 标准的高碳钢丝,用于一般除锈和表面打磨。对于必须避免碳钢污染的应用,也可使用不锈钢丝。黄铜和磷青铜材质的钢丝轮虽然不太常见,但在需要无火花的情况下却非常实用。钢丝直径是控制切削力的主要因素:较小的钢丝直径可产生更精细的表面效果,而较大的钢丝直径则能更快地去除材料,并留下更明显的纹理。
选择合适的刷子
带卷边的钢丝轮刷并非适用于所有表面处理步骤。它最适用于现有表面轻度或中度腐蚀,或者最终要求是获得清洁、均匀且仅有轻微纹理的金属表面的情况。对于厚重的焊渣、厚厚的氧化皮或深坑锈蚀,可能需要先使用带结的钢丝轮或其他研磨工艺。
下表列出了常见的产品选型范围。这些是订购和讨论的实用参考,并非性能保证极限。
| 应用 | 常用线径 | 典型线材类型 | 预期表面效果 |
|---|---|---|---|
| 最后混合和氧化物去除 | 0.20–0.30 毫米 | 不锈钢或高碳钢 | 精细缎面抛光,材料去除率低 |
| 轻微除锈和脱漆 | 0.30–0.40 毫米 | 高碳钢 | 中等剪裁,表面处理适中 |
| 一般除垢和焊缝清理 | 0.40–0.50 毫米 | 高碳钢 | 切口清晰,线材纹理更明显。 |
| 无火花维护清洁 | 0.30–0.40 毫米 | 黄铜或磷青铜 | 温和清洁,不产生火花 |
| 铝或软合金清洗 | 0.20–0.30 毫米 | 不锈钢 | 降低碳排放风险 |
涂层制备过程中,通常会根据 ISO 8501-1 标准对表面进行目视清洁度评估 [3]。如果要求仅使用电动工具进行清洁,且仅保留完好涂层和致密锈层,则通常遵循 SSPC-SP 3/NACE No. 3 标准 [4]。当污染物层不厚时,使用卷边砂轮可以达到该清洁度要求,但它不能替代喷砂清洁。
打结钢丝轮切削力更强,留下的纹理也更粗糙;而卷曲钢丝轮则更具弹性,能产生更精细、更均匀的划痕图案。“打结钢丝轮刷和卷曲钢丝轮刷的区别”一文涵盖了针对去除厚重氧化皮和精细表面打磨的选择指南。

对于处理混合表面状况的生产线,更安全的操作顺序通常是先去除严重的污染物,然后再用卷边砂轮或更细的尼龙刷进行精细打磨。这样可以防止钢丝过早疲劳,并使砂轮始终保持最佳性能。
操作规程和工件安全
电动刷以高表面速度运行,主要风险包括脱丝、刷子断裂和工件反弹。以下措施可减少现场故障:
- 安装前请检查刷子。查看是否有腐蚀的金属丝、缺失的刷毛、破裂的背衬环或磨损不均等情况。
- 将轮子安装在尺寸合适的轴或轴杆上。轮子的孔径必须与机床主轴完美契合,无需强行安装。
- 请勿超过刷子上标明的最大转速。安装轮子前请确认机器转速[1]。
- 始终使用砂轮的表面或边缘进行操作。避免仅用砂轮的一小部分边缘压入工件。
- 佩戴全面罩、安全眼镜、皮革或防割手套以及紧身衣物。
- 只要机器设计上允许安装防护罩,就应该安装防护罩。
使用刷子进行在线加工时,应避免长时间停留在同一位置。持续移动可防止局部过热,并有助于钢丝均匀磨损。如果砂轮开始抖动或过早甩丝,请停止操作并重新检查转速、安装方式和工件间隙。

规范和应用支持
合格的卷边钢丝轮刷不仅仅包含一个通用的产品名称。买家应确认外径、刷面宽度、孔径或轴径、钢丝直径、钢丝材质、钢丝密度以及最大工作转速。缺少其中任何一项参数都可能导致轮刷虽然能适配机器,但加工效果不佳。
汇仕刷业供应定制的卷边钢丝轮刷及相关钢丝轮刷,适用于密封、清洁、抛光和去毛刺等作业。如果您能提供工件材料、当前表面状况、所需表面光洁度以及机器转速,请将轮子直径、孔径、钢丝直径和所需转速发送至[email protected] 。直接提供这四项数据通常能更快地收到完整的规格说明和报价。
轮刷的选择取决于钢丝类型、直径和表面公差。《钢丝轮刷:工业清洗和抛光的理想之选》一书涵盖了清洗和抛光生产线的应用匹配。
询价和规格支持
如需索取压接钢丝轮刷的报价、样品或OEM/ODM评估,请提供以下信息:
- 工件材料及当前表面状况
- 拉丝后所需的表面光洁度或轮廓
- 优选外径、端面宽度和孔/轴尺寸
- 线径和线材
- 机器类型和最大可用转速
- 目标数量和交付计划
如需技术支持、定制刷子设计以及了解当前生产周期,请联系刘健,邮箱:[email protected] ,电话:+86 1580 0932 713。
常问问题
压纹钢丝轮刷和打结钢丝轮刷的主要区别是什么?
压纹钢丝轮采用预先弯曲或波浪状处理的钢丝,使其在受力时具有一定的柔韧性。这种设计能够获得更精细、更均匀的表面光洁度,通常适用于去除较轻的锈蚀、氧化物和涂层。打结钢丝轮则采用扭曲或成束的钢丝,能够提供更强劲、更高效的切削力,适用于去除厚重的氧化皮、焊渣和涂层。
如果要去除锈迹而不是抛光,我应该选择多大直径的钢丝?
对于精细的表面打磨和抛光,常用的钢丝直径约为 0.20 毫米至 0.30 毫米。对于一般的除锈和轻度除垢,通常选择 0.30 毫米至 0.40 毫米的钢丝。为了更快地清洁并获得更明显的纹理效果,可以使用 0.40 毫米至 0.50 毫米的钢丝,但最终的表面处理要求应决定钢丝的选择。
用卷曲的钢丝轮刷可以去除轧制氧化皮吗?
它可以去除较薄或松散的氧化皮,但对于厚重且附着力强的氧化皮来说,它并非最佳工具。厚重的氧化皮通常需要先用打结钢丝轮、喷砂或机械除垢,然后再用卷曲砂轮进行最终清理和表面打磨。
压接钢丝轮刷的安全工作速度是多少?
安全转速并非一个统一的数值,它取决于轮径、结构、钢丝直径以及刷子上标明的最大转速。务必使用制造商标明的最大转速,并在安装前确认机器转速[1]。
我可以在不锈钢或铝材上使用带压纹的钢丝轮刷吗?
是的,只要使用合适的钢丝材料并遵循正确的操作规程即可。不锈钢丝通常用于不锈钢和铝制零件的清洁,以减少碳钢污染。如果没有明确的清洁和污染控制程序,不应使用同一把刷子清洁碳钢和不锈钢零件。
参考
[1] 美国国家标准协会,《电动刷洗工具的安全要求》,ANSI B165.1-2013。
[2] ASTM International,机械弹簧用碳钢丝标准规范,ASTM A227/A227M-17。
[3] 国际标准化组织,《涂漆及相关产品前钢材基材的制备——表面清洁度的目测评估》,ISO 8501-1:2007。
[4] SSPC/NACE,《电动工具清洁》,SSPC-SP 3/NACE 第 3 号。
如果您感兴趣,请查看以下相关文章:
内旋式与外旋式螺旋刷的区别
不锈钢丝螺旋刷的适用场景
关于去毛刺刷的知识要点
珩磨刷可在不影响精度和尺寸的前提下处理筒形零件的毛刺


 在线交谈
 发送邮件
