

尼龙磨料轮刷:温和去毛刺与无划痕表面精加工
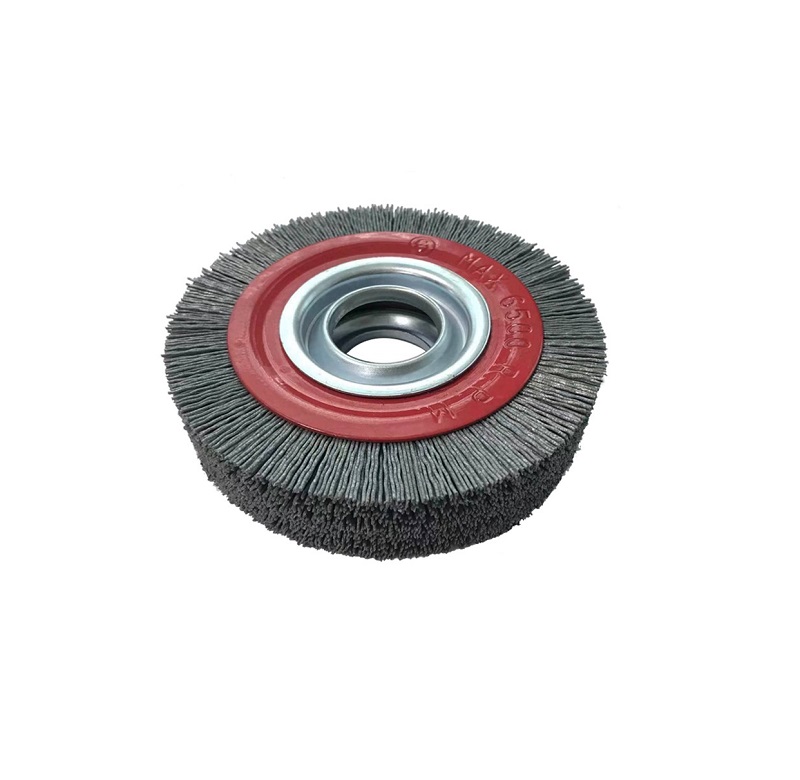
尼龙砂轮刷专为一项关键的生产任务而设计:去除轻微毛刺和表面污染物,而不会造成深划痕或改变零件几何形状。它们填补了强力钢丝轮和硬质砂轮之间的空白,尤其适用于机加工铝、不锈钢、涂层金属和精密加工零件。

尼龙砂轮刷的独特之处是什么?
工作元件是一根负载磨料颗粒的柔性尼龙丝。当砂轮旋转并接触工件时,尼龙丝会发生偏转并恢复原状,使磨料能够沿着边缘、孔洞和浅轮廓进行加工,而不是切割刚性平面。这种可控的偏转正是该刷子能够在不破坏周围表面的情况下去除加工边缘毛刺的原因[1]。
钢丝轮主要通过冲击和刮擦去除材料。尼龙磨料轮则通过分布在众多柔性触点上的细小磨料接触去除材料。因此,它能带来更柔和的触感,并能更均匀地接触不规则形状的材料。但这并不意味着尼龙磨料轮的切削力较弱;切削量可通过调节磨料类型、丝径、密度、表面速度和进给压力来控制。
| 工件状况 | 典型目标 | 首先要控制的变量 |
|---|---|---|
| CNC加工后铝材边缘有轻微毛刺 | 去除凸起边缘,但不要过度倒圆。 | 低接触压力和细颗粒 |
| 不锈钢表面氧化层或轻微污渍 | 在进行后续处理之前,请先清洁表面。 | 谷物类型和通过方向 |
| 可见表面上的工具痕迹或轻微的混合痕迹 | 图案融合自然,避免出现深划痕。 | 粒度和轮密度 |
| 涂层或阳极氧化表面 | 去除光污染而不损伤涂层 | 丝材柔韧性和样品测试 |
| 高精度孔和凹槽 | 去除内边缘毛刺,同时保护相邻表面 | 轮径和轴长 |

在需要轻柔去毛刺和无划痕精加工的地方
尼龙砂轮刷最常用于下游外观或装配性能对表面质量要求较高的场合。在精密加工中,即使是细小的边缘毛刺也会影响零件定位、密封件接触或涂层附着力。这种砂轮刷可以去除毛刺,无需额外加工即可获得可控的表面光洁度。
在去毛刺作业中,刷子应该去除缺陷,而不是简单地将其推平。当工件有多个边缘时,这种区别至关重要:柔软的滚轮可以触及边缘,同时保持相邻平面的稳定。为了实现自动化,刷子可以安装在数控主轴、机械臂或专用精加工工位上。
此类工具的功能不仅限于独立的边缘加工。<砂轮刷:工业表面处理的神奇工具>涵盖了尼龙轮在粗加工和精加工之间应用的表面处理流程。
如何选择合适的尼龙砂轮刷
考虑零件的几何形状、材料和所需的表面光洁度,而不仅仅是刷子的直径。高密度尼龙轮刷在薄边上的堆积较少,覆盖率更高;而低密度轮刷则能更好地贴合不规则轮廓。研磨尼龙刷系列包括适用于主轴安装、轴安装和自动化机床的各种配置。
需要准备的关键选型数据包括工件材料、初始毛刺状况、最大允许表面粗糙度、主轴转速或轴径,以及零件加工方式(干磨或湿磨)。这些输入参数决定了砂轮的粒度、丝径、砂轮宽度和安装方式。
需要根据您的零件几何形状和生产线速度定制配置吗?请将工件材料、当前毛刺情况、目标表面光洁度和轴尺寸发送至[email protected] 。汇仕刷业将审核您的建议,并在批量生产前准备样品。

可重复精加工的过程控制
可控精加工更多地取决于设置而非刷子本身。边缘质量是制造工艺的一项重要特性,应明确规定,而非仅凭目测判断[1]。如果工件固定牢固,且刷子与工件的接触深度稳定,则刷子能够以一致的接触角工作。
对于拉丝金属和涂层表面,进给方向尤为重要。单一的进给方向可形成均匀的图案,而随机改变方向则可能产生可见的条纹。为了更准确地评估表面参数,应遵循标准化的测量规则[2]。在批量生产之前,对样品工件进行生产试验是确认刷子、转速和进给组合的最可靠方法。
圆柱形刷头将同样的磨料丝原理扩展到更宽的工件和自动化生产线。< HX尼龙圆柱刷的主要特点和应用>涵盖了用于连续表面处理的刷辊配置。
检验和质量记录
刷磨工序完成后,测量应重点关注实际毛刺情况和图纸要求的表面纹理。校准后的表面粗糙度仪适用于平面或缓曲面的记录检查;孔和复杂轮廓可能需要使用夹具进行测量或对比试样。表面纹理的标注应遵循一致的规范方法[3]。在工艺记录中保留砂轮批次、转速、进给方向和操作人员信息,有助于简化批次间的比较。
获取适用于去毛刺线的刷子推荐
如果您目前使用钢丝轮或手动去毛刺工具,但加工过程中出现划痕或边缘不齐等问题,那么尼龙砂轮刷或许是更可控的选择。请提供工件材料、零件图纸、初始毛刺照片以及当前表面光洁度要求。联系汇仕刷业(邮箱:[email protected] ,电话:+86 1580 0932 713),我们的工程团队可以为您推荐样品配置,并支持生产供货。
常见问题解答
尼龙砂轮刷能去除重度锈迹吗?
对于厚锈或焊渣,它并非首选。打结钢丝轮能更快地去除厚重的沉积物。而尼龙砂轮更适合去除薄氧化层、轻微毛刺以及进行可控的表面处理。
尼龙轮刷会刮伤不锈钢吗?
细粒尼龙砂轮可以打磨出带有明显方向性纹理的缎面或拉丝效果。与粗钢丝轮相比,其划伤风险较低,但最终效果取决于砂粒大小、压力和转速。对于装饰性表面,必须进行样品测试。
我可以在涂层铝或阳极氧化铝上使用刷子吗?
是的,但只能在低压条件下使用细丝。该工艺应先在样品上进行测试,以确认涂层不会被切穿。
我该如何选择轮式刷和圆柱形刷?
轮式刷更易于清洁边缘、凹槽和小零件。圆柱形刷则适用于较宽的工件或连续输送线。工件的几何形状和机器安装方式通常决定了刷子的选择。
咨询前我需要准备哪些信息?
请提供工件材料、图纸或照片、当前毛刺情况、目标表面光洁度、机床类型、主轴转速或轴径以及湿式或干式加工方式。这将有助于缩短推荐和抽样周期。
参考
[1] LK Gillespie,《去毛刺和边缘精加工手册》,美国密歇根州迪尔伯恩市制造工程师协会,1999 年。
[2] ISO 21920-2:2021,几何产品规范(GPS)—表面纹理:轮廓—第 2 部分:术语、定义和表面纹理参数,国际标准化组织,瑞士日内瓦,2021 年。
[3] ISO 1302:2002,几何产品规范 (GPS) — 技术产品文档中表面纹理的表示,国际标准化组织,瑞士日内瓦,2002 年。
如果您感兴趣,请查看以下相关文章:
关于去毛刺刷,您了解多少
不锈钢螺旋钢丝刷的适用场景有哪些
磨料盘刷:一种出色的工业表面处理工具
珩磨刷:一种实现柔性去毛刺的神奇工具
HX锅炉管刷的优势


 在线交谈
 发送邮件
