

用于除锈和去毛刺的钢丝管刷规格
钢丝管刷的选择取决于产品目录图片无法展现的细节:刷柄长度、填充密度、钢丝硬度以及刷子外径与管道内径的匹配度。刷子密度过高会导致手钻卡住;刷柄过细容易在管道开口处断裂;填充物硬度过高会在管壁上留下划痕,最终导致腐蚀。本文将阐述如何针对工业管道内壁清洁、除锈和去毛刺等问题,在避免浪费资源购买无法通过首次钻孔测试的试用样品的情况下,正确选择合适的钢丝管刷。
钢丝管刷在管道内的作用
钢丝管刷的清洁原理是旋转接触,而非平面摩擦。刷柄带动扭曲的钢丝旋转,每根钢丝的尖端都以一定角度撞击管壁。这种作用能去除管壁上的锈迹、轻微水垢、积碳和毛刺,而不会去除大量的基材。它并非珩磨工具,因此不应指望它能扩大过小的孔径或矫正不圆的管道。
我们在报价前会根据两个因素来描述钢丝管刷:它需要完成的工作以及管道内壁状况所能承受的范围。如果管道笔直,且沉积物是陈旧的碳钢氧化皮,那么使用密度更高、杆身更硬的碳钢刷头即可。但如果同样的刷子用于铜管或铝管,同样的碳钢刷头则可能会划伤管壁。清洁原理很简单,但规格要求却很复杂。
影响性能的钢丝管刷规格
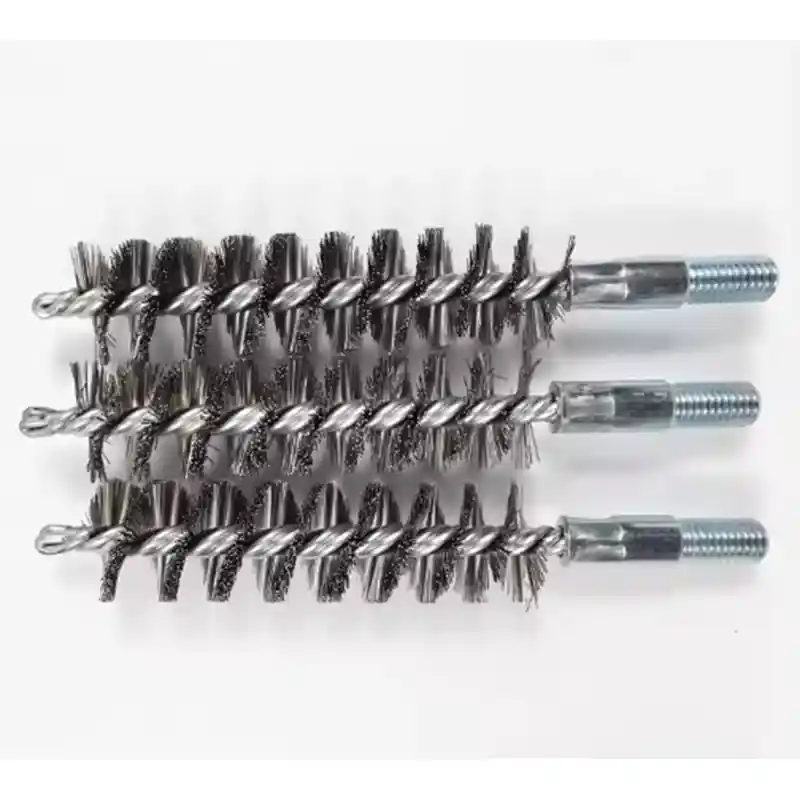
四个尺寸决定了钢丝管刷在管壁内的性能:刷子外径、刷毛长度、填充钢丝直径和刷杆直径。刷子外径决定了其与管壁的干涉程度。对于大多数直钢管,我们建议刷子外径比公称管径大 3 至 5 毫米,这样钢丝尖端就能压入管壁而不会被压扁。刷毛长度,即裸露填充钢丝的轴向长度,决定了每次清洁时清洁管壁的面积。较短的刷毛能更好地贴合管壁;较长的刷毛清洁面积更大,但会增加刷杆的负荷。
在小批量生产中,阀杆直径是最常见的故障点。6毫米的阀杆适用于150毫米的管道,但同样的阀杆在700毫米的管径中会变得不稳定,因为悬伸部分会放大夹头处的振动。填充丝的直径决定了刀尖的切削力。较细的丝(约0.15至0.25毫米)柔韧性更好,适合去毛刺或轻微锈蚀。较粗的丝(约0.30至0.50毫米)不易在氧化皮上断裂,但会将更多载荷传递到管壁上。

根据管道状况和基材选择填料
填料的选择应与沉积物和管材相匹配。碳钢填料是处理锈蚀、氧化皮或水泥残留物的钢管的理想选择。不锈钢填料更适用于不锈钢管、食品接触管线或潮湿环境,因为在这些环境中,残留的碳钢颗粒可能会引发腐蚀。黄铜填料是处理较软金属以及清洁铝、铜或薄不锈钢时的理想选择,因为它不会产生火花,而且不会造成切割。
对于需要避免火花产生或管壁材质比碳钢软的管道,黄铜填充是默认选择。<黄铜刷非常适合管道清洁>解释了为什么黄铜丝可以去除沉积物而不会损伤铜、铝或不锈钢管壁,以及当厚厚的氧化皮覆盖管壁时,黄铜就不是合适的选择。
尼龙磨料填充适用于不同的用途。它无法去除深层锈蚀,但可以去除钻孔交接处的毛刺、打磨锐边,并在不改变孔径尺寸的情况下去除少量积碳。当遇到图纸公差要求严格的去毛刺需求时,我们会优先选择柔性尼龙或细不锈钢填充,而不是碳钢填充,因为这样尺寸变化的风险更低。
| 填充材料 | 管道状况 | 基材金属配件 | 主要风险 |
|---|---|---|---|
| 碳钢 | 锈蚀严重,锈层厚重。 | 钢,铸铁 | 过度驱动会导致枪管划伤 |
| 不锈钢 | 锈蚀、水垢、潮湿环境 | 不锈钢、合金钢 | 成本更高,对软金属的磨损更大。 |
| 黄铜 | 光氧化,碳 | 铜、铝、黄铜 | 寿命短,规模庞大 |
| 尼龙磨料 | 轻微毛刺,边缘断裂 | 大多数金属 | 无法去除厚厚的沉积物。 |
钢丝管刷的杆寿命和运行速度
转速取决于刷子的外径和悬伸长度,而不是钻头的行程。外径 10 毫米的小型钢丝管刷由于刷头质量轻,转速可以接近 1500 转/分钟。50 毫米的刷子以这种转速运行时,会将填料甩向外侧,并将刷杆敲入管口。我们通常从常用钻头转速范围的下三分之一开始,只有在填料没有堵塞的情况下才增加转速。对于 20 至 25 毫米的碳钢填料刷,在钢管中,500 至 1000 转/分钟是一个合理的起始转速。
阀杆鞭击是破坏性最大的故障,因为它发生在管道开口处,填充物尚未磨损之前。阀杆卡箍与管面之间的无支撑部分是薄弱环节。如果管道入口狭窄或卡箍后移超过 100 毫米,即使是直线段也会出现摆动。这种摆动会使阀杆弯曲,直至其硬化并断裂。在这种情况下,我们会推荐使用更短的阀杆、更大的阀杆,或者在过渡处采用逐渐锥形设计的加强型双阀杆。
当水垢堆积到单根钢丝刷无法清除的程度时,带有向内或向外扭转的螺旋刷可以改变清洁角度。《除垢螺旋刷:工业清洗领域的创新通用工具》一文介绍了其扭转杆结构如何容纳更多污垢,并沿着特定路径输送污垢,这在长管道中至关重要。

如果您的加工项目涉及直径超过 800 毫米的孔径、多个弯头或因夹持距离过长而导致的悬伸过长,请在最终确定图纸前确认杆体结构。请将管道内径、深度和材质发送至[email protected] ,我们将确认是否可以使用标准钢丝管刷,或者是否需要定制杆体延长件。
订购前请确认钢丝管刷的详细信息
我们工作中大多数被拒收的钢丝管刷都是因为图纸上只标明了外径和钢丝材质。这对于清洁短而直的开口管道来说足够了,但对于带有肩部、弯头、盲孔或壁厚比填料软的管道来说就远远不够了。
报价前我们会检查六项内容:管道内径的最小值和最大值、直管段长度、母材及其硬度、沉积物或毛刺情况、所需的表面光洁度(如有)以及当前转速或夹具类型。数量也很重要,因为钢丝刷的寿命会随着沉积物的多少而变化。一把在轻度锈蚀下能用2000次的钢丝刷,在重度锈蚀下可能只能用400次,而沉积物对单位成本的影响远大于钢丝刷本身的价格。
请将这些详细信息以及图纸(如有)发送至[email protected]或致电 +86 1580 0932 713。我们将在取样前确认填充材料、杆径和长度、刷子外径、修剪长度和扭曲方向,以避免首件样品变成又一次货架试用品。

关于钢丝管刷规格的常见问题
钢丝管刷能去除厚重的焊渣还是只能去除表面锈迹?
钢丝刷可以去除厚厚的氧化皮,但前提是刷毛直径、密度和刷杆长度要足以承受刮削力。表面锈蚀可以用 0.20 毫米的碳钢刷毛以中等速度去除。焊缝氧化皮则需要 0.35 毫米或更粗的刷毛、更短的刷头和更低的转速,因为刷毛尖端需要切削而不是刮削。如果氧化皮厚度超过约 1 毫米,刷毛磨损会很快,此时最好先使用除垢螺旋刷或机械除垢机进行清理。
如何决定我需要碳钢填充还是不锈钢填充?
这取决于管道材质以及清洗后管道内壁残留的物质。碳钢填料适用于钢和铸铁管道,但可能会留下细小的钢屑,这些钢屑会腐蚀不锈钢或食品接触面。不锈钢填料成本更高,但同样可以去除不锈钢和合金管上的锈迹,且不会留下碳钢残留物。如果管道是铜或铝制的,黄铜或尼龙磨料填料比不锈钢填料更安全,因为它们对较软的管壁磨损更小。
手钻上使用钢丝管刷时,应该使用多大转速?
我们最常见的错误是使用与砂轮相同的转速。应该从低转速开始。对于外径小于 20 毫米的钢丝管刷,800 至 1500 转/分钟的转速适用于清除轻微锈蚀。对于外径 25 至 50 毫米的钢丝管刷,转速应低于 1000 转/分钟,并注意观察夹头附近的刷杆。合适的转速应确保刷毛不会堵塞、刷杆不会剧烈摆动,并且刷毛不会将碎屑甩到一边。如果刷杆弯曲或发热,请降低转速,并更换更长的刷杆或更短的悬伸长度。
如果刷子的外径比管道大怎么办?
轻微的超大尺寸并非无害。填充物会折叠而不是切割,刷柄会承受过大的扭矩,刷子会在管口处断裂。我们为硬质填充物的标准钢丝管刷尺寸比标称内径大 3 至 5 毫米,而为黄铜或尼龙填充物时则接近 1 至 3 毫米。如果刷子尺寸仅略微偏大但运行阻力很大,则可能会划伤管壁。如果您不确定内径公差,请提供图纸上的最小内径,我们将在您订购前确认刷子的外径是否与实际管道公差相符。
如果您感兴趣,请查看以下相关文章:


 在线交谈
 发送邮件
