

管材去毛刺刷:清洁金属与塑料制品的边缘
管材去毛刺刷是一种小直径的旋转式或手持式刷子,可以伸入金属或塑料管材的内径,去除切割、钻孔或机械加工后留下的毛刺、锋利边缘、碎屑和松散材料。其目的并非大幅去除材料,而是获得干净、一致的内边缘,确保安全组装、密封良好,并且不会损坏O型圈、电线或配合部件。

管状去毛刺刷的作用
在管材制造过程中,内边缘往往不如外边缘那样受到重视,但它却会引发许多相同的后续问题。管材内径上的毛刺会在装配过程中割破O型圈,限制流体流动,滞留污染物,或形成尖锐的接触点,导致过早磨损。使用带有去毛刺专用填充物的管材清洁刷可以去除内边缘的这些缺陷,而不会使管径超出拉延公差范围。
边缘状态通常根据 ISO 13715 [1] 标准在图纸上进行定义。刷子应适当打磨边缘,去除松散材料和锐利过渡,但又不能过度打磨,以免形成不受控制的倒角或改变密封面。在大多数情况下,理想的边缘状态是:戴手套的指尖触感光滑,且在放大镜下观察不到毛刺痕迹。
如需基于具体规格的帮助而非仅凭产品目录进行猜测,请将管材 ID、材质、壁厚和所需的边缘状态发送至[email protected] 。您的咨询将被转交给工程师,以便获得刷子结构方面的建议。
如何选择合适的管状去毛刺刷
选择枪膛结构首先要看枪膛本身,而不是产品图片。通常,以下五个因素决定了最佳枪膛结构:
-
管子 ID 和可用长度
-
金属或塑料材料
-
所需的侵略性
-
杆式或手柄式配置
-
手动、钻孔或机器操作
下表为实用选择指南。
| 因素 | 需要具体说明什么 | 为什么这很重要 |
|---|---|---|
| 管内径 | 最小和最大孔径 | 控制刷子外径和填充密度 |
| 长度 | 触及深度和管子总长度 | 决定茎的长度和支撑 |
| 材料 | 不锈钢、碳钢、铝、黄铜、塑料 | 设置刷毛类型以避免污染或刮伤 |
| 边缘目标 | 轻微倒角,完全去毛刺,预涂层准备 | 控制耗材直径和修剪长度 |
| 使用 | 手动、无绳钻、数控或在线工作站 | 决定车把立管、速度限制和平衡 |
去毛刺刷可采用金属丝或尼龙磨料制成。金属丝刷常用于钢和不锈钢管端,而尼龙磨料刷通常更适合塑料、涂层或薄壁零件,因为它们切削力较弱,能留下更光滑的表面。
当孔径较小、壁薄或为塑料材质时,刷子的选择就需要迅速调整。《如何了解去毛刺刷》一文介绍了主要的刷子类型以及每种刷子的适用范围。
如果您正在比较金属丝和尼龙结构,可以将包含管材和最终边缘要求的简短说明发送至[email protected] ,以便获得直接建议。
去毛刺方法和操作说明
刷子可手工使用,也可配合无绳电钻或固定在工作台上使用。关键操作原则是保持刷子居中并沿孔壁移动。工具静止不动会导致边缘圆角不均匀,并可能过早磨损刷子。手工操作时,通常只需轻微轴向进给并旋转即可。电动操作时,刷子应以合适的转速运行,使刷毛尖端能够切割而非熔化;这一点对于塑料管材尤为重要。
去毛刺后,仅需在图纸要求的地方检查表面纹理。表面粗糙度参数可采用 ASME B46.1 [2] 或 ISO 21920-2 [3] 中规定的方法进行测量。对于大多数管材边缘加工,目视检查加上戴手套手指测试即可满足工艺放行要求。轮廓仪通常用于密封表面、医疗器械部件或高压管件。

如果零件除了去除毛刺外,还需要进行孔加工,那么《珩磨刷处理枪管零件毛刺而不影响精度和表面粗糙度》一文介绍了珩磨刷如何在清除毛刺的同时,保持尺寸精度和表面粗糙度。
金属和塑料管材注意事项
金属管材通常需要使用一种能够去除毛刺且不会引入污染或电化学腐蚀风险的刷毛材料。不锈钢管材加工通常使用不锈钢丝或有色金属丝,以避免碳钢颗粒的产生,因为碳钢颗粒会促进腐蚀。铝制零件通常使用黄铜丝或尼龙磨料刷,以防止划伤和钢屑嵌入。碳钢管端可以使用碳钢丝进行去毛刺,但刷子应专用于碳钢,以防止混合生产过程中发生交叉污染。
塑料管材对热和表面损伤更为敏感。尼龙、聚四氟乙烯 (PTFE)、聚醚醚酮 (PEEK) 和聚碳酸酯管材需要比金属部件更柔和的填充物和更低的加工速度。通常情况下,使用尼龙磨料刷是合适的选择,因为刷毛可以弯曲到边缘,去除毛刺而不会损坏内壁。对于某些硬质塑料,软黄铜丝或许也可以使用,但应先在废料上进行测试。

质量检查和过程控制
可靠的管材去毛刺工艺包含释放检查环节。操作人员应确认内边缘无松散毛刺,孔内无残留刷毛,且内径仍在公差范围内。如果管材将用于固定O型圈或密封件,则应检查接触区域是否存在划痕或边缘圆角不均匀的情况。
对于大批量生产,应增加定期检查,而不仅仅依赖操作人员的主观判断。采用固定的抽样间隔、清洁的检测灯以及简单的合格/不合格标准。表面纹理要求可根据上述标准进行验证[2][3]。目标是实现可重复性:同一批次的第一支管和最后一支管的边缘状况应完全相同。
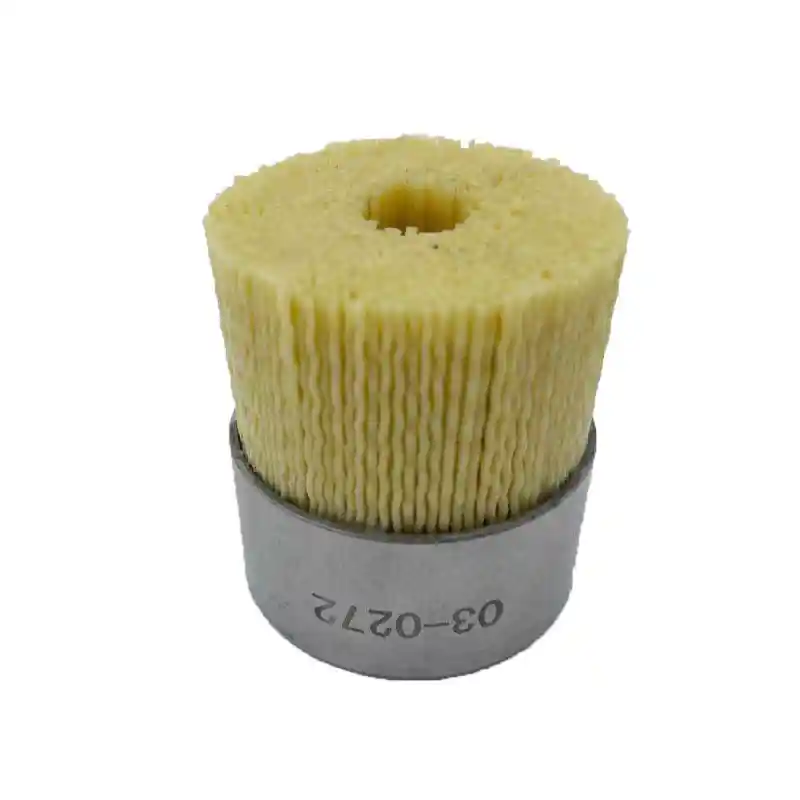
当作业从管材内径加工转向平面或异形表面处理时,《研磨盘刷:一种优秀的工业表面处理工具》涵盖了适用于更广泛表面处理任务的研磨盘刷选项。
首先,制定透明管去毛刺规范
上海汇喜贸易有限公司根据具体应用需求定制管状去毛刺刷,而非将标准尺寸的产品硬塞入其他用途。如需获得专业建议,请将以下信息发送至[email protected]或致电 +86 1580 0932 713:
-
管材及硬度
-
管内径、壁厚和长度
-
边缘条件要求
-
手动或电动操作
-
生产量和目标批量
-
湿法或干法工艺
-
如有图纸或样品,请提供。
明确的规格可以缩短抽样周期,并有助于在生产前确认合适的刷毛材料、刷柄、修剪长度和整体刷子尺寸。
常问问题
管刷和去毛刺刷有什么区别?
管刷可用于清洁、抛光或去毛刺。去毛刺刷经过特殊设计,带有填充物、修整器和刷杆,旨在去除内部边缘和毛刺,而无需大幅去除材料。
一款管状去毛刺刷可以同时用于金属管和塑料管吗?
通常不建议这样做。金属和塑料需要不同的耗材类型和运行速度,以避免表面损伤或污染。按材料类别使用不同的刷子可以获得更一致的效果。
如何判断内边缘是否完全去毛刺?
在大多数生产检验中,戴手套的指尖应能顺利滑过边缘而不被勾住。在放大镜下观察,边缘不应有松散的碎片或清晰的反射毛刺线。对于关键零件,应采用图纸上指定的表面粗糙度检验方法。
定制管材去毛刺刷时,我应该具体说明哪些内容?
请提供管材内径、材质、壁厚、长度、所需边缘状态、手动或电动使用方式以及生产数量。图纸或样品将很有帮助,尤其对于特殊形状或严格公差要求。
参考
[1] ISO 13715:2017,技术产品文档——未定义形状的边缘——标识和尺寸标注。瑞士日内瓦:ISO,2017。
[2] ASME B46.1-2019,表面纹理(表面粗糙度、波纹度和纹理走向)。纽约州纽约市:ASME,2019。
[3] ISO 21920-2:2021,几何产品规范 (GPS) — 表面纹理:轮廓法 — 第 2 部分:术语、定义和表面纹理参数。瑞士日内瓦:ISO,2021。
如果您感兴趣,请查看以下相关文章:


 在线交谈
 发送邮件
