

用于气缸孔加工的碳化硅尼龙珩磨刷与钢制工具之比较
碳化硅尼龙珩磨刷通常优于钢刷进行圆筒孔精细珩磨,因为它们通过多个细磨边去除材料,而尼龙载体则沿管壁弯曲。钢丝刷会刮擦和抛光表面,这可能撕裂软圆筒材料,弄脏管壁,或留下断裂的钢丝碎片。实际选择取决于管径材料、起始处理和所需的交叉纹理,但为了精细表面细腻和可控的Ra或Rz提升,磨料尼龙是更安全的首选。
有用的对比不是每次珩磨都用尼龙和钢材。它是碳化硅磨料尼龙,而非钢丝刷,当孔已经加工好时,目标是去除轻毛刺、修饰表面或在不改变孔几何形状的情况下创造均匀的交叉纹。
为什么钢刷并不是细孔磨刀的错误标准
钢制珩磨刷在破坏氧化皮或清除腐蚀方面有效,但其切割行为并不温和。一根线丝以点或边缘的形式接触孔径,通过高局部应力去除材料。在铸铁或铝制圆筒孔上,这种方式可能会将表面峰顶压回,而非干净地切割。压制后的材料后来可能松脱或积聚细磨料,导致刮花。钢丝刷还会脱落断裂的丝材,这些纤维可能嵌入软孔表面或污染下游装配。
精细珩磨的目标是制造受控的交叉阴影图案,且表面处理范围较窄。钢刷可能因单个钢丝尖端受力、断裂或脱落而切割不均。碳化硅尼龙刷在耗材内部携带磨料颗粒,因此每根耗材更像是一根柔性磨料棒,而非刮削器。

| 状况 | 钢丝刷 | 碳化硅尼龙磨刀刷 |
|---|---|---|
| 材料移除 | 刮除与抛光 | 具有柔合接触的细磨削切割 |
| 表面处理风险 | 可能会撕裂或涂抹软金属 | 更均匀,更少基础材料撕裂 |
| 丝状行为 | 导线可能会断裂并嵌入 | 线材的弯曲会随着管径逐渐磨损 |
| 缸径几何控制 | 局部深度标记的概率更高 | 当刷子外径正确时,更适合保持管径 |
| 最佳用途 | 严重的锈蚀、水垢和大量材料清除 | 轻度毛刺去除、最终表面细化、交叉阴影处理 |
| 主要限制 | 不适合软圆柱体表面 | 比磨石或重刷钢丝刷更低的拆除材料 |
碳化硅尼龙磨刀刷如何去除材料
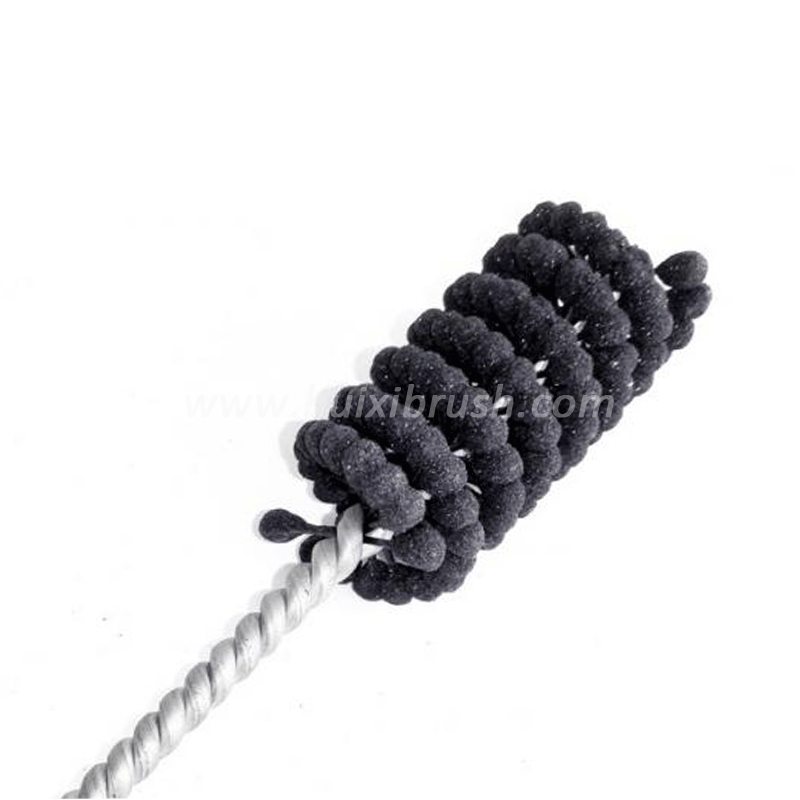
碳化硅尼龙珩磨刷通过两种机制工作:磨削切削和柔性压力控制。碳化硅颗粒被锚定在尼龙丝中。当刷子在管内旋转时,耗材会拖动颗粒在表面,留下许多小切口,而不是一次深刮。由于尼龙具有弹性,耗材在压力上升时会弯曲,这限制了任何单一颗粒的深度。刷子不像硬钢丝那样容易插入。
结果是更细腻的山谷。具体的表面处理取决于颗粒大小、耗材直径、刷子外径、旋转速度和冲动速度。更细的碳化硅颗粒表面更光滑,而粗颗粒则去除更多材料,但可能留下更深的刻痕。在圆筒孔工艺中,许多工艺使用中等或细粒度刷作为石材珩磨或滚筒抛光后的最终表面处理步骤。
耗材弹性、膛线接触和交叉线控制
尼龙耗材不仅仅是磨料的载体。它控制接触区域。较粗的线材更硬,切割更激烈。细丝弯曲得更多,使刷子进入小孔径并呈现轻微锥形或椭圆形。密集的耗材填充每转覆盖更多孔径面积,但填充过多会困住杂物并增加刷力。较低的填充物使每根耗材更容易工作并清理材料。
交叉阴影主要由珩磨机的运动产生,而不仅仅是刷子。在旋转珩磨中,刷子沿着现有的交叉线纹细化,细化这些尖峰。在手持或钻头操作中,操作员控制冲动速度和反转。尼龙刷对轻微错位更宽容,因为线材是弯曲而非刮痕。这对于带有进口、油孔或阶梯直径的孔很有用,刚性钢刷可以捕捉到边缘。

用刚性钢刷进行钻孔磨削时,在左舷交叉处可能会留下毛刺,后来在使用中会脱落。<珩磨刷:柔性毛刺去除的神奇工具>介绍了柔性刷丝如何在不接触硬工具的情况下去除边缘毛刺。
缸筒孔的砂粒选择与刷子结构
选择碳化硅尼龙修磨刷时,首先要从起始表面和所需的表面处理开始。为了去除机械孔径中的轻微锈蚀或破损的毛刺,可能需要更粗的砂粒。对于已经光滑的管径,最终提升表面效果,细砂料更合适。光有毅力并不是全部规格。耗材直径、柄径、修边长度和刷子外径都决定了刷子在管内的负载和磨损情况。
外径略大于孔径的刷子允许丝材在刷子旋转时贴墙并保持接触。如果外径太小,接触压力会下降,刷子会抛光而不是切割。如果外径过大,刷子可能会过度使用孔径或使插入困难。对于阶梯钻孔或盲孔,刷子必须足够短,才能到达目标表面,且柄杆不能碰到孔壁。
惠溪刷采用受控的耗材密度和碳化硅等级制造这些刷子,以便与操作匹配相同的孔径规格。

致密尼龙丝材结构改变了清洁动作和刷子寿命。<HX圆柱尼龙刷的优势>介绍了圆柱尼龙刷设计如何支持受控接触和使用寿命。
改变结果的进程设置
即使是正确的刷子,如果速度、笔触和时间都不对,结果也会很差。碳化硅尼龙磨刀刷在可控速度下效果最佳,这样能保持耗材尖端接触而不使尼龙过热。过高速度会熔化或形成釉面,减少磨蚀作用。速度不足可能只产生抛光效果。推荐速度取决于刷子的外径和孔径材料,所以先用小批量测试。
行程控制对通孔来说很重要。稳定的进出运动防止了带状涂层,并沿耗材长度分布磨损。对于盲孔,必须限制停留时间,因为孔底接触更多。操作员应在短周期后检查孔径,检查表面处理模式,并在零件达到最终尺寸前调整时间。
表面处理验证与缺陷预防
尼龙打磨刷的效果单靠肉眼是看不到的。测量孔径表面处理时,使用与鉴定零件相同的方法,无论是用Ra或Rz的轮廓仪、轴承面积检查,还是通过孔径测量的尺寸和圆度。确认交叉线的角度和深度,确保刷子能细化表面,同时不抹去油渍滞留。
刷洗后检查钻孔内是否嵌入磨料或丝状碎片,并按照正常的生产洗涤方式清洗钻孔。如果之前用过钢刷,请小心切换。混合工艺可能会留下线材颗粒,最终进入组装状态。碳化硅尼龙刷的磨损更容易预测,因为耗材是侵蚀而非断裂成尖锐的钢丝碎片。通过记录初始OD和固定循环次数后的表面完成度,来跟踪批次间的刷刷磨损。
对于孔径入口和相邻面,圆盘刷是用于边缘混合的独立工具,而珩磨刷则在孔内工作。

当钢刷还能使用时
钢丝刷并非过时。它们更适合处理重锈、厚垢、焊缝飞溅或粗糙清洁,这些地方需要强力刷洗而非精细的表面控制。对于污染严重的硬钢孔,钢刷可以快速打开表面,而尼龙磨料刷或石材则能进行精炼。当下一个工艺去除更多材料时,嵌入的线材或表面撕裂的风险会降低。
对于已经接近最终尺寸的铝或铸铁钻孔,尼龙磨料刷是更安全的表面处理工具。这一决定遵循一个简单的规则:严重污染或大量拆除枪托可能支持钢材,而精细的表面处理、保持孔径几何和受控交叉线条则支持碳化硅尼龙。
已经接近尺寸的孔应进行调节,而非重新切割。<珩磨刷处理枪管零件上的毛刺而不影响精度和比例>讲述了柔性磨削如何在保持零件比例的同时去除毛刺。
指定你的钻孔漆面的刷子
订购前,确认钻孔材料、直径和长度、当前表面处理、所需Ra或Rz、珩磨类型,以及孔是通孔还是盲孔。还要注意零件是否有油孔、孔或刷子必须经过的阶梯。明确的规格可以避免对孔过度加工,帮助刷子供应商匹配耗材直径、碳化硅颗粒、填充密度和刷子外径。
将这些信息发送给 [email protected] 或致电 +86 1580 0932 713。慧溪刷提供定制的碳化硅尼龙修磨刷,并可根据您的完成目标和周期时间推荐刷具。
常见问题
碳化硅尼龙刷能替代石磨刀刷吗?
它可以替代最后的调节步骤,而不是用于校正孔径的重型石材。刷子在加工或石材打磨后能精细表面和轻微毛刺。如果缸径需要大幅调整,仍需使用石头磨削。
碳化硅尼龙会刮花铝筒孔吗?
细粒碳化硅尼龙刷在受控条件下通常能精炼且不会造成深度刮花。粗颗粒或过快的研磨度仍可能在软铝上留下痕迹,因此在生产前请在废料孔上测试并测量表面处理。
我该如何选择适合圆筒筒径的刷子直径?
选择略大于内径的刷子,这样耗材在墙面上会弯曲。所需的超大尺寸取决于耗材长度和刚度。对于阶梯式或盲孔,还要检查杆和修边长度是否能到达目标区域且不会有摩擦。
碳化硅尼龙珩磨刷能用多久?
磨损取决于颗粒、耗材密度、速度、孔径材料和循环时间。在完成一定数量的零件后,跟踪刷子的OD和最终的漆面,当漆面改进低于目标时,立即更换刷子,而不是等待明显断裂。
如果你感兴趣,可以看看这些相关文章:
磨料盘刷:一种出色的工业表面处理工具
珩磨刷:可在不影响精度和尺寸的前提下,去除筒状零件上的毛刺
磨料轮刷:工业表面处理的“神奇”工具
不锈钢丝螺旋刷的应用场景


 在线交谈
 发送邮件
