

工业磨料刷:碳化硅、金刚石、陶瓷和尼龙详解
当你站在装满刚加工好的零件的零件箱前,每个零件都带着各自的毛刺和粗糙边缘时,你拿起的刷子比大多数人意识到的要重要得多。我亲眼见过操作员一个班次就用掉三把刷子,就因为上游有人选错了刷丝材料。碳化硅、金刚石、陶瓷和尼龙之间的区别并非纸上谈兵——它会直接影响你的加工周期、废品率以及更换磨损工具的频率。
是什么导致每种丝材的性能差异?
工业研磨刷中使用的丝材几乎决定了该刷子在负载下的所有性能。硬度影响切削力;柔韧性控制刷子对不规则表面的贴合度;耐热性决定了丝材能否保持性能,还是会在生产过程中途开始劣化。
碳化硅的莫氏硬度接近9到9.5,位列硬度等级的顶端。金刚石的硬度最高,达到10。陶瓷的硬度约为9,但它的真正优势在于其他方面。尼龙丝本身的硬度只有2到3,但当制造商将磨料颗粒嵌入尼龙基体中时,复合材料的性能就与基材的性能截然不同了。
| 材料类型 | 硬度(莫氏硬度) | 灵活性 | 耐热性 | 典型应用 |
|---|---|---|---|---|
| 碳化硅 | 9-9.5 | 中等的 | 高的 | 去毛刺、清洁 |
| 钻石 | 10 | 低的 | 非常高 | 精密研磨 |
| 陶瓷制品 | 9 | 中高 | 高的 | 精加工、抛光 |
| 尼龙 | 2-3(丝状体) | 高的 | 中等的 | 轻微去毛刺 |
这些数据只能说明一部分问题。其余部分则需要通过观察每种材料在数千次循环中实际的切割、磨损以及对不同工件金属的反应来了解。
碳化硅和金刚石刷子能处理坚硬的物体
碳化硅颗粒在磨损过程中会断裂成锋利的棱角。这种自我修复的锋利度使碳化硅刷能够高效切削黑色金属、不锈钢和铸铁。当需要去除铸件上的大毛刺或氧化皮时,碳化硅刷能够提供强大的切削力。
金刚石刷完全属于另一个类别。其硬度优势意味着金刚石可以切割其他磨料会迅速磨损的材料,例如硬化工具钢、工程陶瓷、玻璃和碳化钨。碳化硅刷在硬化合金上可能只能磨损几百个零件,而金刚石刷在磨损明显之前可以磨损数千个零件。
金刚石加工的优缺点在于其柔韧性。金刚石丝材往往具有较高的刚度,这限制了其加工复杂轮廓的能力。对于平面或几何形状规整的工件,这种刚度反而成为优势。但对于轮廓多变的复杂铸件,则可能导致某些区域加工不足,而另一些区域则过度切削。
碳化硅、金刚石、陶瓷和尼龙磨料刷的主要区别是什么?
碳化硅刷凭借其锋利的晶粒结构,切削力强劲,是钢和铁表面通用去毛刺的理想之选。金刚石刷具有无与伦比的硬度,适用于陶瓷、玻璃和硬化合金等精密加工,而其他磨料在这些材料上磨损过快。陶瓷刷在使用过程中会发生微裂纹,不断露出新的切削刃,从而在长时间运行中保持稳定的性能。尼龙磨料刷能够贴合表面轮廓,施加更柔和的压力,适用于轻度去毛刺和表面处理,避免在更强力的处理下造成划痕。
陶瓷刷和尼龙刷则介于两者之间。
陶瓷磨料丝在切削压力下会发生一种有趣的现象。其颗粒会在微观层面发生断裂,脱落后露出下方锋利的新刃。这种自锐特性意味着陶瓷刷比传统的磨料刷能更持久地保持稳定的切削性能,而传统的磨料刷只会逐渐变钝并失去光泽。
对于需要去除轻微毛刺并达到特定表面纹理的精加工工序,陶瓷刀具通常优于碳化硅刀具。其切削性能从第一件到第五百件都保持稳定可控。生产经理非常看重这种一致性,因为它减少了班次中途调整和质量检查的需要。
尼龙丝刷的工作原理截然不同。尼龙基材赋予其柔韧性和贴合性,而嵌入其中的磨料颗粒则负责实际的切削。这种组合尤其适用于铝、黄铜和其他较软的金属,因为使用较硬的刷子可能会刮伤或去除过多材料。尼龙丝能够弯曲贴合边缘和凹槽,与较硬的刷子相比,能够更均匀地处理复杂的几何形状。
对于尼龙丝材而言,耐热性是一个需要考虑的问题。长时间高速运转或高压作业会产生足够的摩擦力,导致丝材基质软化。将转速和进料量控制在推荐范围内可以防止这种性能下降。
根据实际操作流程选择合适的刷子
选择合适的刷子取决于您对实际工艺需求的理解。钢铸件的重度去毛刺作业与机加工铝外壳的精加工作业所需的刷子特性截然不同。
工件材料至关重要。黑色金属和不锈钢通常适用于碳化硅或陶瓷。硬化合金和工程陶瓷则需要金刚石。铝、黄铜和精密部件则更适合使用具有合适粒度的尼龙磨料。
表面光洁度要求进一步缩小了选择范围。强力去除材料和精细抛光很少能用同一种刷子同时实现。有时,采用两种不同类型刷子的两阶段工艺才能达到单一刷子无法企及的效果。
生产量会影响经济效益。对于大批量生产而言,价格高出三倍但使用寿命长五倍的刷子通常是划算的。但对于原型制作或小批量生产,额外的溢价可能并不划算。
哪种研磨刷最适合重型去毛刺应用?
碳化硅刷和金刚石刷是处理重型去毛刺最有效的工具。碳化硅刷能够提供去除钢、不锈钢和铸铁表面大量毛刺所需的强劲切削力。当工件材料超出碳化硅刷的有效切削范围时,例如硬化合金、陶瓷或其他硬度高于 60 HRC 的材料,则必须使用金刚石刷。这两种刷子都能承受重型去毛刺过程中产生的高力和高温。
选择合适的工具至关重要,而砂轮刷在很多应用中都能发挥高效作用。欲了解更多信息,请阅读《砂轮刷:适用于多种应用的高效工具》。
砂粒尺寸和丝材密度如何影响结果
粒度控制着材料去除率和表面光洁度之间的平衡。80 至 120 目较粗的砂纸切削速度快,但会留下可见的划痕。320 至 600 目较细的砂纸则能获得更光滑的表面,但材料去除速度较慢。这种关系并非线性——粒度翻倍并不会使表面粗糙度减半,但总体趋势仍然成立。
刷丝密度决定了同时与工件接触的切削点数量。更高的密度意味着在相同的刷面积内排列更多的刷丝,从而增加接触压力和切削作用。这通常会加快材料去除速度并延长刷子的使用寿命,因为磨损会分散到更多的单个刷丝上。
砂粒和密度之间的相互作用为优化提供了空间。中等密度、砂粒更细的刷子可能与低密度、砂粒更粗的刷子达到类似的效果,但磨损特性和表面纹理却有所不同。对实际生产零件的测试通常可以揭示哪种组合最适合特定的应用。
刷毛材料如何影响表面光洁度和使用寿命?
较硬的丝材,例如金刚石和碳化硅,去除材料的速度更快,并且能够处理磨蚀性工件而不会快速磨损。除非指定使用细粒度磨料,否则加工后的表面光洁度往往偏粗糙。较软的尼龙基丝材能够更好地贴合表面不规则处,并以更温和的方式加工出更精细的表面。在严苛的加工条件下,它们的寿命不如较硬的材料,但在合适的应用场景下,它们仍然具有极高的性价比。尼龙丝材内部嵌入的磨料颗粒负责实际的切削作用,而柔性基体则控制着压力和贴合性。
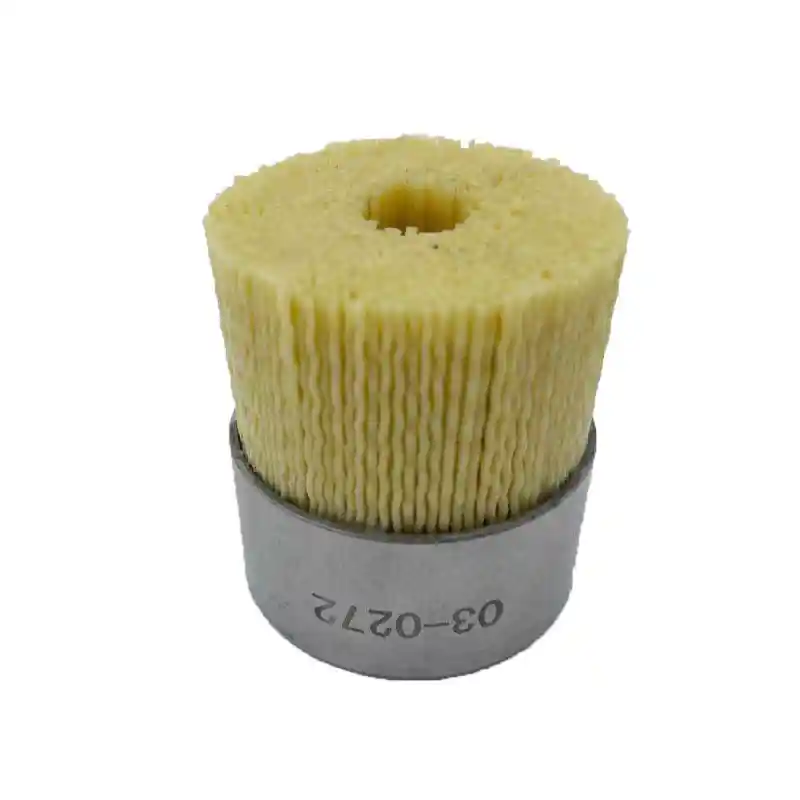
选择合适的尼龙轮刷需要根据您的具体生产要求和质量目标来权衡这些因素。
找到您理想的研磨刷解决方案
上海汇希刷业提供专业的技术支持和ODM/OEM服务,为客户定制去毛刺、抛光和清洗解决方案。立即通过Whatsapp+86 1580 0932 713或发送邮件至[email protected]联系我们,获取极具竞争力的报价或免费样品,了解我们为何是值得信赖的全球供应商。
常见问题解答
在金属加工中使用碳化硅磨料刷的主要优势是什么?
碳化硅刷具有高硬度和锋利的晶粒,能够高效去除黑色金属、不锈钢和铸铁的材料。其棱角分明的晶粒结构可有效去除毛刺和表面污染物。碳化硅在重度去毛刺过程中产生的高温下仍能保持良好的性能,从而在长时间的生产过程中保持稳定的切削效率。对于批量加工钢铁零件的车间而言,碳化硅刷通常能够提供切削速度、表面质量和刀具寿命的最佳平衡。
金刚石磨料刷可以用于非金属材料吗?
金刚石刷在玻璃、工程陶瓷、石材和纤维增强复合材料等硬质非金属材料上表现出色。金刚石的极高硬度使其能够有效加工硬化金属,同样也适用于这些难加工的非金属材料。玻璃抛光、陶瓷边缘处理和复合材料修边均受益于金刚石的耐用性和稳定的切削性能。虽然初始成本较高,但其更长的使用寿命和更低的更换频率通常可以弥补这一不足。
用于表面处理的陶瓷丝刷与传统研磨刷相比有何优势?
陶瓷刷毛在磨损过程中通过可控的微裂纹保持锋利的切削刃。传统磨料则往往逐渐变钝,需要更大的压力才能维持切削力,最终完全失去光泽。这种自锐特性使陶瓷刷在其使用寿命内性能更加稳定。对于对表面纹理均匀性要求较高的精加工工序,陶瓷刷的性能通常优于硬度相近的碳化硅刷。更长的有效使用寿命也减少了生产过程中更换刷子的次数。
尼龙研磨刷为何适用于精细或精确的应用?
尼龙丝在压力下会弯曲,而不是将全部力传递到工件表面。这种柔韧性使刷子能够贴合轮廓并深入凹槽,而不会造成刮伤或过度切削。嵌入尼龙中的磨料颗粒可实现可控的材料去除,而柔性基体则能调节切削压力。对于铝制零件、黄铜配件或任何表面划痕会导致报废的零件,尼龙磨料刷能够提供硬质丝材无法实现的轻柔处理。
如何确定适合我工业用研磨刷需求的正确粒度?
首先确定零件所需的表面光洁度规格。粗糙度在 Ra 32 至 63 微英寸范围内的表面通常使用 80 至 120 目砂纸。光滑度低于 Ra 16 微英寸的表面则需要 320 目或更细的砂纸。工件材料也会影响砂纸的选择——较软的金属(例如铝)通常需要更细的砂纸以避免产生深划痕,而较硬的钢材则可以使用较粗的砂纸而不会造成过大的表面损伤。使用不同砂纸规格的砂纸进行试加工通常比理论计算更快地确定最佳选择。


 在线交谈
 发送邮件
