

尼龙磨料珩磨刷与钢丝刷对比:发动机缸孔珩磨指南
发动机内孔或气缸内孔的精加工是一项讲究平衡的工作。工具必须去除撕裂的材料和边缘毛刺,改善平台表面,同时还要保持孔径、圆度和表面纹理符合图纸要求。研磨力过大的刷子可能会划伤、扩大或污染孔壁。研磨力过小的刷子则会导致表面未精加工。对于许多此类工作,尤其是铸铁、铝和硬化钢内孔的加工,尼龙磨料珩磨刷已成为钢丝珩磨刷的实用替代品。
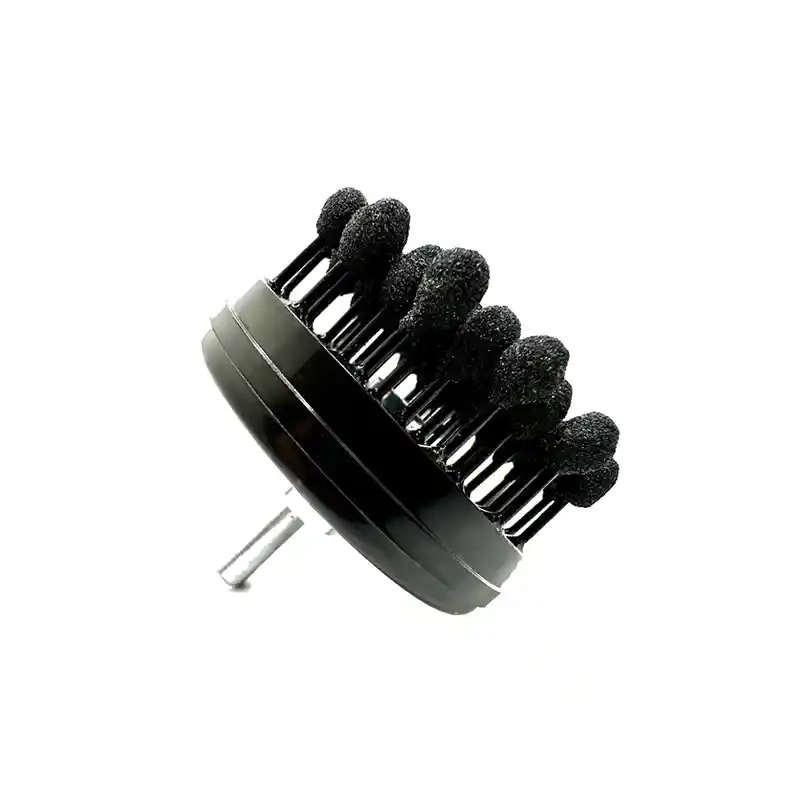
为什么钻头对尼龙线和钢丝线的反应不同
钢丝主要通过刮削的方式工作。钢丝尖端坚硬,每个尖端都像一个小型切割器。这固然有用,但在受控孔径中,它常常会留下定向的划痕和尖锐的凸起。如果钢丝在旋转过程中断裂,钢屑可能会残留在油路、轴承区域或装配腔内。
尼龙磨料刷的工作原理不同。尼龙刷柄可弯曲并回弹到位,而刷丝表面的磨粒则进行更可控的微加工。这有助于刷子顺着孔壁移动,而不是与之对抗。用于评估这种加工效果的表面纹理参数在 ISO 21920-2 [1] 中有定义;在实际应用中,发动机图纸通常会指定 Ra、Rz、交叉影线角度或轴承面积比,而不仅仅是要求“光滑”的表面。
污染风险是另一个实际区别。钢丝可能会引入铁质污染物,并且在与水基冷却液一起使用或存放在潮湿的车间时可能会生锈。而尼龙磨料是非金属的,因此不会在孔内留下锈迹或磁性钢屑。
尼龙磨料丝通过柔性载体切割,因此该工具能够沿着孔壁移动并到达孔边缘,而不会像硬钢丝那样造成划痕。《磨刀刷:去除毛刺的神奇工具》一文介绍了刷磨作用如何去除边缘毛刺而不会过度切削。
尼龙磨砂刷的优势
当孔径已经确定,剩余的工作是边缘修整、去除毛刺或表面精细化时,尼龙磨料珩磨刷的强度最高。
交叉孔去毛刺。发动机缸体、曲轴孔、液压阀体和压缩机气缸通常包含油孔或交叉钻孔。柔性尼龙刷可以伸入这些开口,去除边缘毛刺,而不会改变主孔径。这是许多维修厂从手动去毛刺转向使用尼龙刷的最常见原因之一。
平台精加工。在刚性珩磨形成基本交叉纹路后,使用尼龙磨料刷去除剩余的凸起,从而获得更均匀的轴承表面。该工艺不能替代珩磨石进行材料去除,但当孔径已接近最终尺寸时,它可以改善功能表面的质量。
降低几何形状风险。由于丝材具有柔韧性,刷子不太可能撑开孔径或形成喇叭口。这在零件成本高昂、打印限制严格或返工成本高昂的情况下尤为重要。此外,尼龙磨料也非常适合铝等软金属,因为钢丝刷可能会撕裂其表面[2]。
选择合适的磨料丝不仅仅取决于粒度。刷子的几何形状、丝材直径和填充密度都会影响孔内涂层的均匀性。<如何了解去毛刺刷>一文更详细地介绍了去毛刺刷的选择标准。

钢丝依然有用武之地
钢丝刷并未过时。当需要快速清除粗糙孔道上的厚氧化皮、重锈、积碳或焊缝污染物时,钢丝刷依然有效。如果零件表面光洁度要求不高,且清洗后需要复检,那么钢丝刷可能是更经济的选择。
主要风险出现在精密镗孔中。钢丝会改变圆度,留下不规则划痕,并产生难以彻底清除的铁屑。对于发动机气缸缸孔而言,除非之后会进行重新珩磨,否则这些风险通常是不可接受的。
发动机内孔和气缸缸径的关键选择因素
| 因素 | 尼龙磨砂刷 | 钢丝刷 |
|---|---|---|
| 典型角色 | 边缘倒角、十字孔去毛刺、平台精加工 | 去除重度污染,粗表面清洁 |
| 切割动作 | 带有磨料颗粒的柔性丝 | 硬线尖端刮擦和划痕 |
| 钻孔几何风险 | 控制填充量和压力后,降低。 | 长时间停留或重压会升高 |
| 污染风险 | 非金属材质,无锈蚀 | 铁屑和潜在的锈蚀污染 |
| 最佳匹配 | 精密钻孔,铝、铸铁、硬化钢,尺寸调整后 | 粗糙的膛线、厚重的沉积物、打捞或预清理 |
许多店铺都会问,选择合适的镗孔刷需要哪些信息。实际需要考虑的因素包括镗孔直径、镗孔长度、材料硬度、所需的表面光洁度、当前运行工况以及生产数量。这些数据决定了刷丝类型、粒度、刷头直径、填充密度,以及是否应该先测试尼龙丝或钢丝丝。
对于标准产品系列,请先查看尼龙磨料刷和去毛刺刷页面。对于孔道清洁组合,当孔径较长或主要任务是内部清洁时,管材清洁刷选项也适用。如果您不确定哪个系列的产品适合图纸,请将孔径尺寸、目标 Ra/Rz 值、材料和目标循环时间发送至[此处应填写邮箱地址[email protected]]。
可重复涂装工艺说明
控制干涉量。碳刷必须施加足够的压力才能有效工作,但过大的干涉量会增加扭矩、发热量和缸内压力波动。首先进行适当的配合,然后根据测量的表面光洁度和碳刷磨损情况进行调整。
避免停留。让刷子顺利通过孔道,不要在某一点停留。停留会导致刷毛出现条纹、过热或材料去除不均匀等问题。
选择合适的磨料。氧化铝和碳化硅颗粒是尼龙磨料丝中常见的成分。正确的选择取决于工件硬度和所需的表面纹理。通常,更细的磨粒会产生更低的表面粗糙度Ra值,但最终结果还取决于丝径、转速、冷却液以及工件表面状况[2]。
加工后进行清洁和检查。装配前,清除脱落的磨料颗粒和任何松动的材料。使用与图纸相同的仪器和表面纹理定义测量孔径,并遵循 ISO 21920-2 或 ASME B46.1 标准(如适用)[1][3]。
不要以为更换钢丝刷就能直接解决问题。从钢丝刷换成尼龙刷时,加工周期、刷子寿命和零件表面光洁度都会有所不同。建议先小批量试生产,测量结果,并根据结果调整工艺,然后再正式投入生产线。
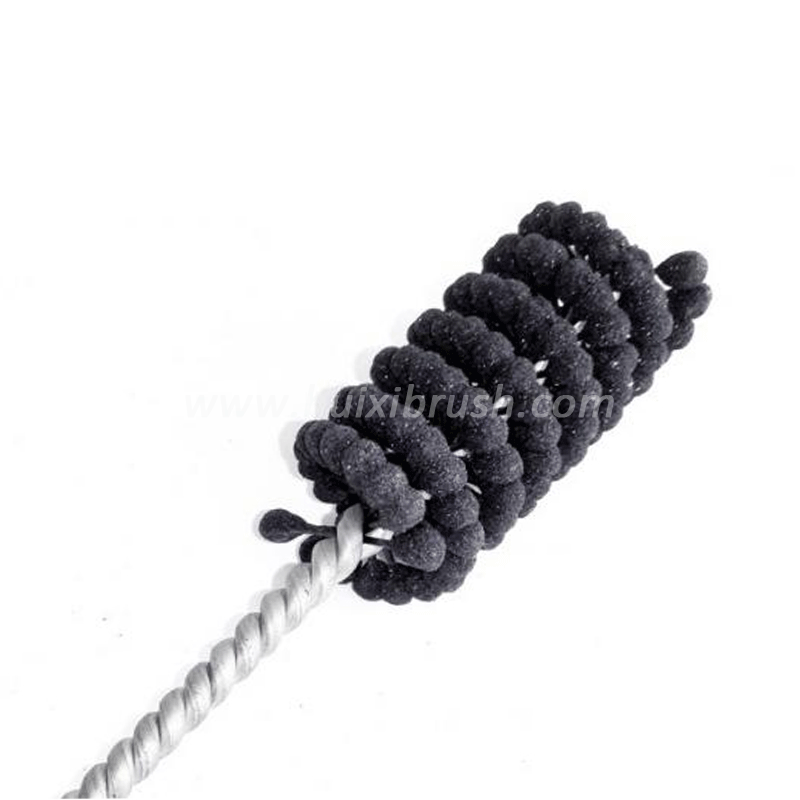
当尺寸精度至关重要时,必须控制刀具压力和砂粒选择,以确保去除毛刺不会改变孔径标尺。<珩磨刷可去除枪管零件中的毛刺而不影响精度和标尺> 解释了对精度要求较高的枪管零件的设置选择。
获取针对特定钻孔的建议
请将孔径、孔长、工件材料、目标表面光洁度、当前加工情况和年产量发送至[此处应填写邮箱地址] [email protected]。汇仕刷业的应用工程师将评估哪种研磨尼龙珩磨刷、钢丝刷或分阶段加工工艺更适合您的零件。如有紧急需求,请致电+86 1580 0932 713。
常问问题
尼龙磨料刷可以代替硬质磨石吗?
不。如果零件需要大量去除材料或修正孔几何形状,仍然需要进行刚性珩磨。尼龙磨料刷最适合用于边缘处理、孔间去毛刺以及孔径加工后的平台精加工。
一个刷子可以用于多种孔径吗?
特定尺寸的刷子只能覆盖较窄的干涉范围。如果孔径范围过宽,使用两种尺寸的刷子比强行使用一种尺寸的刷子来覆盖两个极端更安全。
钢丝一定会损坏发动机缸体吗?
不。钢丝或许可以用于表面粗糙度较大、对光洁度要求不高的零件,尤其适用于去除大量污染物的情况。但如果铁屑、圆度变化或表面划痕会造成功能性问题,则钢丝并非首选。
研磨尼龙可以达到什么样的表面处理效果?
最终的 Ra/Rz 值取决于磨料、丝材直径、填充密度、速度、冷却液、循环时间和先前的表面。使用 ISO 21920-2 或 ASME B46.1 中的表面纹理定义和测量方法,并在实际零件上验证结果 [1][3]。
如何防止气缸过热?
适当情况下使用冷却液或油雾,缩短停留时间,并避免刷子过度干涉。在投入批量生产前,检查试件的孔温和表面光洁度。
参考
[1] ISO 21920-2:2021,几何产品规范(GPS)—表面纹理:轮廓,国际标准化组织。
[2] E. Oberg、H. Jones、H. Ryffel 和 C. McCauley,《机械手册》,第 31 版。工业出版社,2020 年。
[3] ASME B46.1-2019,表面纹理(表面粗糙度、波纹度和纹理方向),美国机械工程师协会。
如果您感兴趣,请查看以下相关文章:
内旋式与外旋式螺旋刷的区别
除垢螺旋刷:工业清洗领域的创新型多功能工具
珩磨刷:在不影响精度和尺寸的前提下处理筒形零件的毛刺
珩磨刷:实现柔性去毛刺的神奇工具


 在线交谈
 发送邮件
